 EN

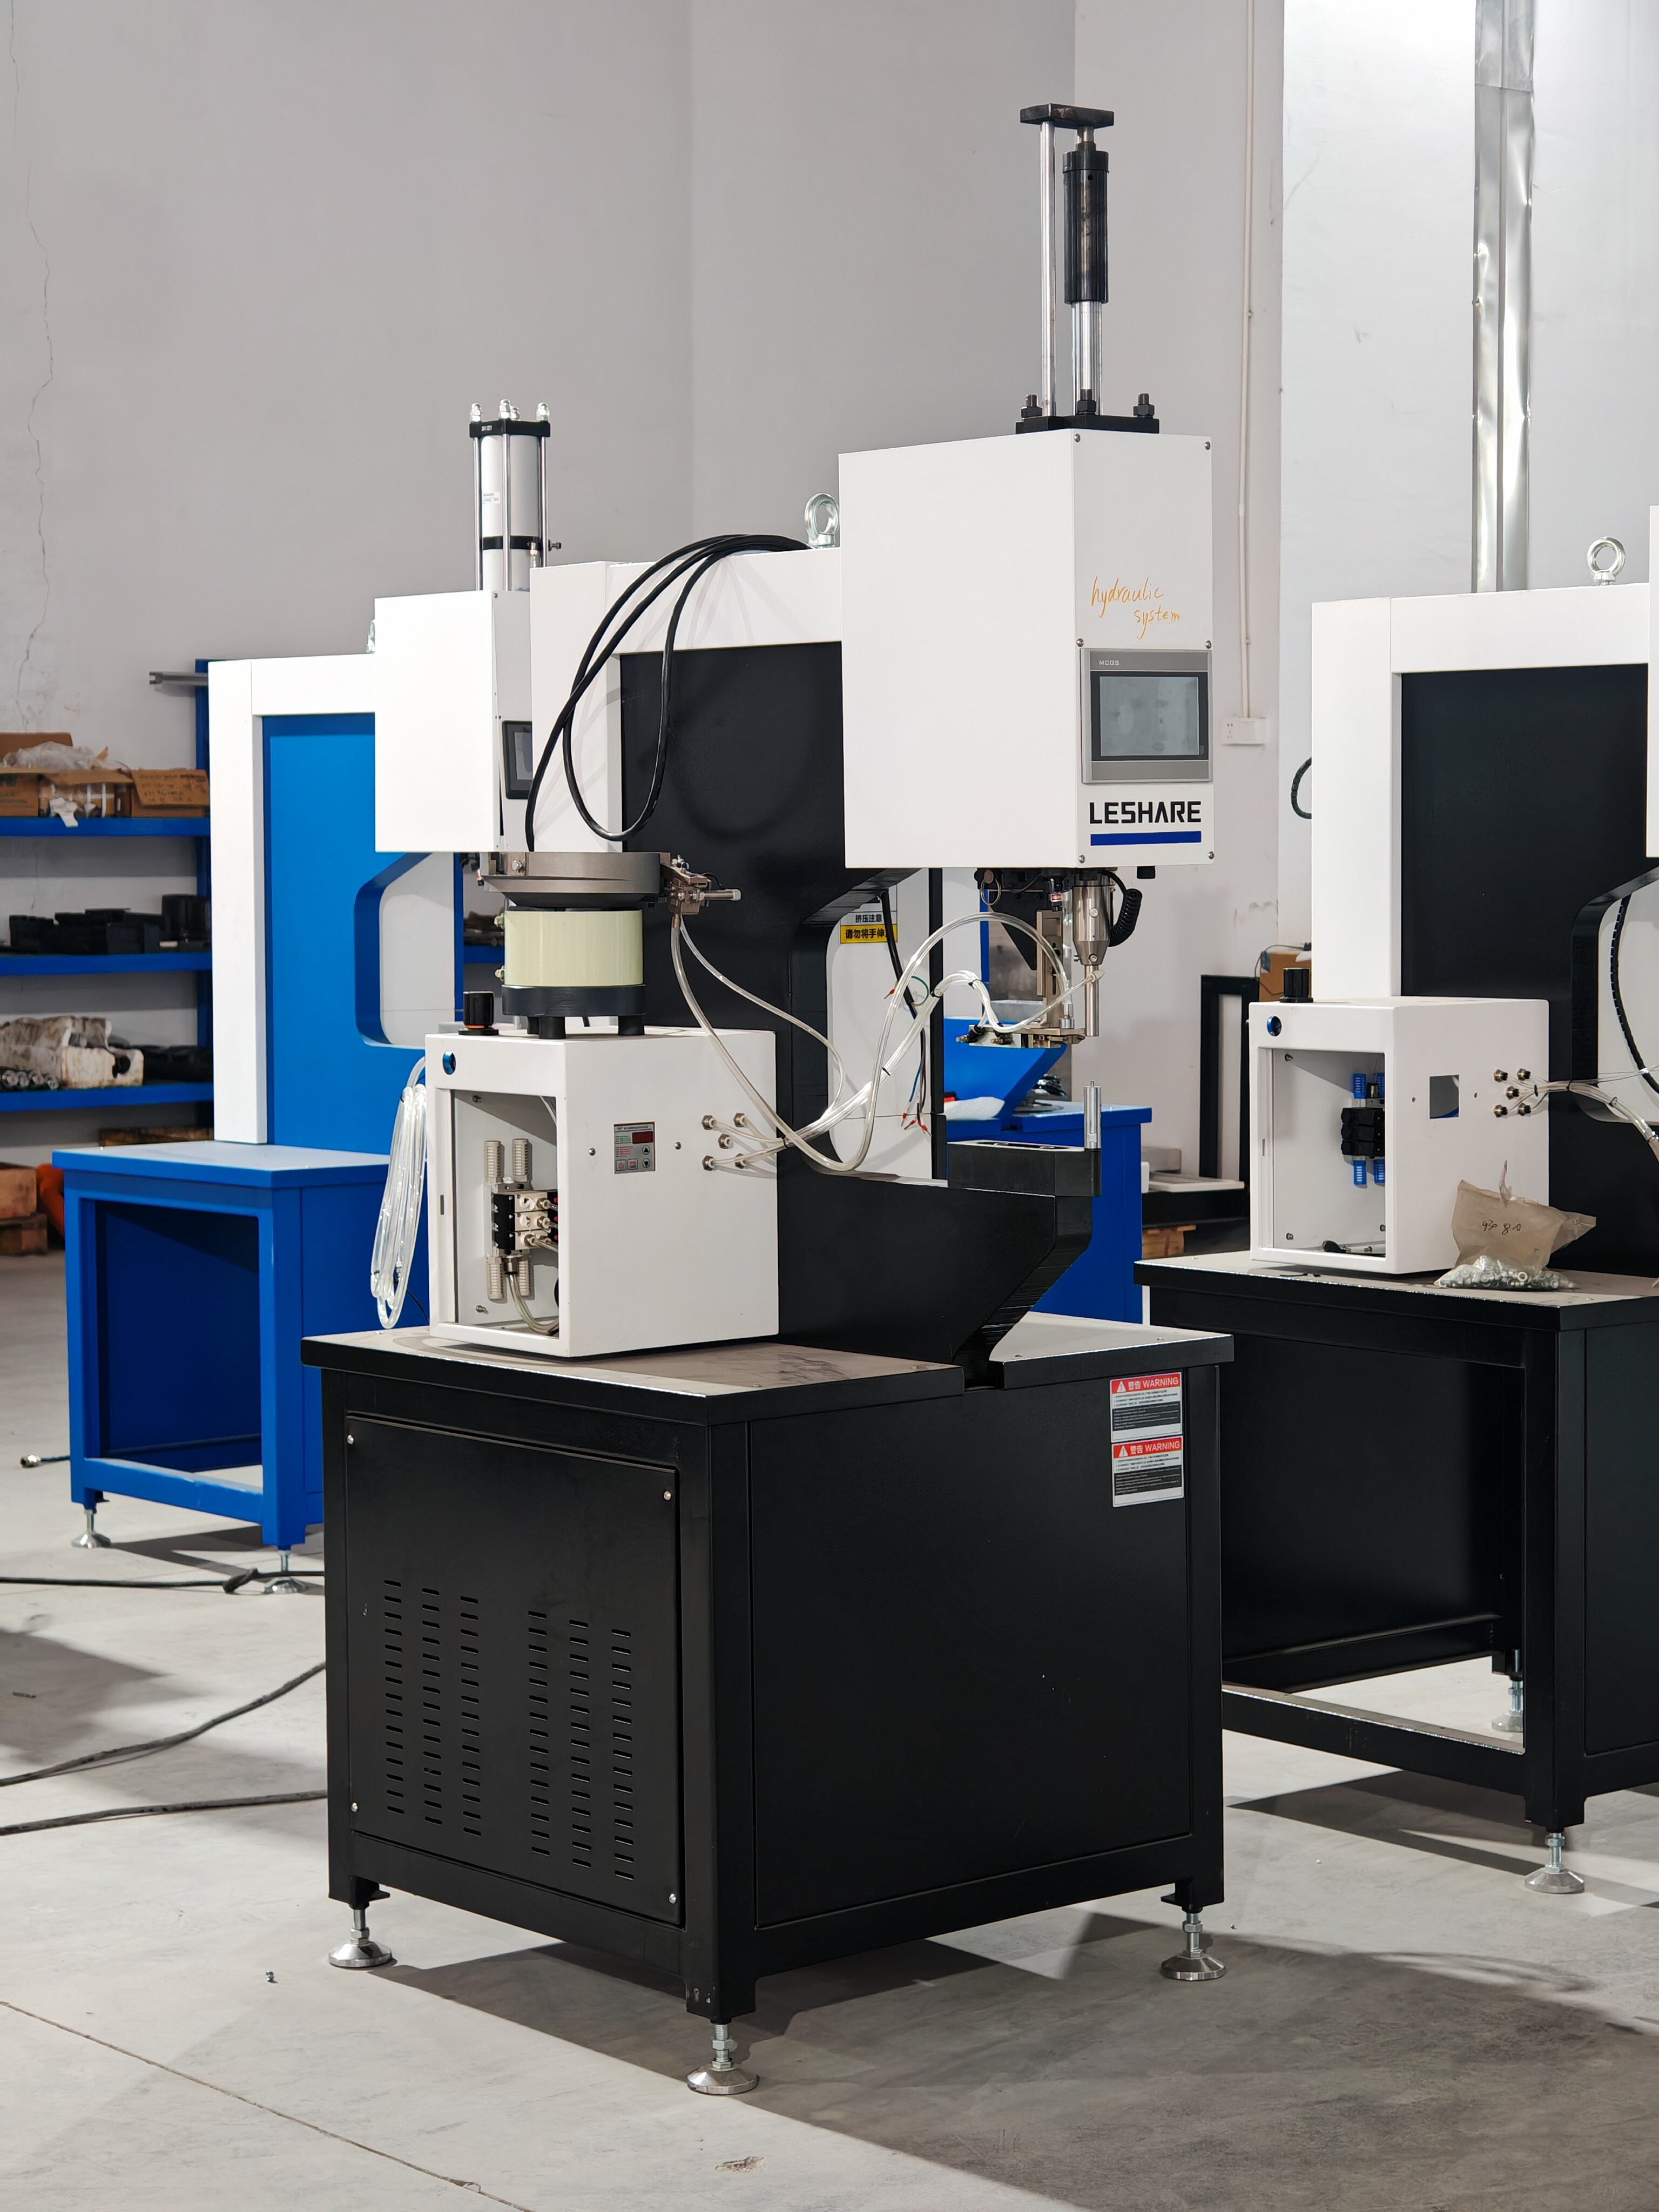
Dalam fabrikasi lembaran logam modern, permintaan akan siklus produksi yang lebih cepat, toleransi yang lebih ketat, serta kualitas sambungan yang konsisten belum pernah setinggi ini. Sebuah mesin Pemasangan Pengencang menjawab tuntutan tersebut secara langsung dengan mengotomatisasi proses pemasangan pengencang berulir—seperti stud, mur, dan spacer—ke panel lembaran logam dengan presisi yang dapat diulang. Alih-alih mengandalkan metode pemukulan manual atau penekanan menggunakan press meja yang menimbulkan variabilitas dan kelelahan operator, teknologi ini memberikan gaya terkendali dan terukur pada setiap siklus pemasangan.
Memahami bagaimana mesin pemasangan pengencang berkontribusi terhadap efisiensi perakitan memerlukan pandangan yang melampaui sekadar waktu siklus. Keuntungan sebenarnya muncul dari efek kumulatif berupa pengurangan pekerjaan ulang, penurunan tingkat limbah, pemanfaatan tenaga kerja yang lebih baik, serta laju produksi yang dapat diprediksi. Artikel ini membahas mekanisme inti di balik peningkatan efisiensi tersebut dan memberikan wawasan praktis bagi para pembuat komponen yang sedang mengevaluasi apakah peralatan ini layak dimasukkan ke dalam alur kerja produksi mereka.
Peran Pengendalian Gaya yang Konsisten dalam Kualitas Perakitan
Mengapa Pemasangan Manual Menyebabkan Masalah di Tahap Berikutnya
Pemasangan pengencang secara manual pada perakitan lembaran logam tampaknya sederhana, namun sebenarnya rentan terhadap kesalahan. Seorang operator yang menekan mur klinch atau baut klinch-diri secara manual atau dengan menggunakan press arbor sederhana menerapkan gaya yang tidak konsisten dari satu komponen ke komponen lainnya. Ketidakonsistenan ini mengakibatkan pengencang yang ditekan kurang kuat (under-pressed), sehingga permukaannya menonjol di atas permukaan panel, atau ditekan terlalu kuat (over-pressed), yang menyebabkan distorsi material di sekitarnya dan melemahkan integritas struktural logam dasar.
Cacat-cacat ini jarang terdeteksi pada tahap pemasangan. Cacat tersebut baru muncul kemudian selama sub-perakitan, ketika komponen pasangan gagal duduk rata, atau selama inspeksi akhir, ketika pengujian torsi mengungkapkan bahwa pengencang berputar bebas di dalam lubangnya. Pada saat itu, biaya perbaikan telah meningkat beberapa kali lipat dibandingkan jika masalah terdeteksi sejak awal.
Mesin pemasangan pengencang menghilangkan variabilitas ini dengan memberikan gaya pemasangan yang dikontrol secara presisi pada setiap siklus. Aktuator pneumatik atau hidrolik menerapkan tekanan yang sama, baik itu pada komponen pertama dalam suatu shift maupun komponen terakhir, tanpa memandang tingkat pengalaman atau kelelahan operator. Konsistensi inilah alasan mendasar mengapa beralih ke mesin pemasangan pengencang dapat mengurangi masalah kualitas di tahap downstream.
Kalibrasi Gaya dan Kompatibilitas Bahan
Tebal pelat logam (gauge) dan jenis paduan yang berbeda memerlukan gaya pemasangan yang berbeda pula. Baja canai dingin tipis mampu menahan beban tekan jauh lebih kecil dibandingkan pelat stainless tebal, sedangkan aluminium memerlukan pengaturan gaya yang cermat guna mencegah ekstrusi material di sekitar dudukan pengencang. Mesin pemasangan pengencang yang dikonfigurasi dengan baik memungkinkan operator atau insinyur proses menyetel secara tepat gaya yang diperlukan untuk setiap kombinasi jenis pengencang, bahan pelat, dan ketebalannya.
Kemampuan kalibrasi ini berarti satu mesin pemasangan pengencang dapat melayani beberapa lini produk tanpa adanya tebakan yang terkait dengan metode manual. Insinyur proses dapat mendokumentasikan pengaturan tekanan yang tepat untuk setiap nomor bagian, menyimpannya sebagai konfigurasi bernama, serta mengambilnya secara instan ketika terjadi pergantian pekerjaan. Hasilnya adalah suatu proses yang bersifat fleksibel dan dapat diulang—dua kualitas yang sulit dicapai secara bersamaan dengan teknik pemasangan manual.
Dari sudut pandang manajemen mutu, pengaturan gaya yang terdokumentasi juga mendukung kebutuhan terhadap kemampuan pelacakan (traceability). Ketika pelanggan atau audit internal menanyakan bagaimana integritas pengencang dipastikan, proses tersebut memiliki jawaban yang jelas dan dapat diverifikasi—yang terkait langsung dengan parameter mesin spesifik, bukan sekadar acuan umum terhadap keterampilan operator.
Pengurangan Waktu Siklus dan Peningkatan Throughput
Di Mana Waktu Hilang dalam Perakitan Pengencang Manual
Untuk memahami di mana mesin pemasangan pengencang menghemat waktu, penting untuk memetakan langkah-langkah dalam proses pemasangan secara manual. Operator mencari pengencang yang tepat dari wadah penyimpanan, menempatkannya secara manual ke dalam lubang yang telah dilubangi, menyelaraskannya di bawah landasan tekan, memberikan tekanan ke bawah, memeriksa hasilnya secara visual, lalu berpindah ke lokasi berikutnya. Untuk sebuah panel dengan lima belas titik pemasangan, langkah-langkah mikro ini menumpuk menjadi waktu penanganan yang signifikan per komponen.
Selain gerak fisik tersebut, proses manual juga memiliki tingkat kesalahan penyelarasan yang lebih tinggi, sehingga operator harus berhenti, mengatur ulang posisi pengencang, dan menekannya kembali. Setiap koreksi menambah waktu serta meningkatkan risiko terjadinya bekas permukaan atau perpindahan burr. Dalam lingkungan produksi dengan variasi tinggi (high-mix) dan volume sedang, gangguan-gangguan semacam ini dapat menghabiskan proporsi waktu shift yang tidak proporsional.
Mesin pemasangan pengencang mempercepat alur kerja ini. Operator memuat panel ke atas meja mesin, menempatkannya pada alat penentu posisi (locating fixture), lalu mengaktifkan press. Mesin memberikan gaya pemasangan dalam sepersekian detik. Dengan alat penentu posisi yang dirancang baik dan operator yang terlatih, pergantian panel antar titik pemasangan menjadi gerakan lancar dan minim usaha, bukan operasi manual yang memerlukan ketelitian tinggi.
Efek Penggandaan terhadap Output Harian
Penghematan waktu per siklus pemasangan memang tampak kecil jika dipandang secara terpisah—mungkin hanya beberapa detik per pengencang dibandingkan metode manual. Namun, detik-detik tersebut dikalikan dengan jumlah setiap komponen, setiap shift, dan setiap hari kerja. Sebuah sel fabrikasi yang memproses lima ratus panel per shift, masing-masing memerlukan sepuluh kali pemasangan pengencang, menghasilkan ribuan siklus pemasangan setiap hari. Bahkan peningkatan tiga detik per siklus pun berarti puluhan jam kapasitas yang kembali tersedia dalam sebulan.
Kapasitas yang dipulihkan tersebut dapat dialihkan ke operasi bernilai lebih tinggi, digunakan untuk menyerap peningkatan permintaan tanpa menambah jumlah tenaga kerja, atau sekadar mengurangi biaya lembur. Mesin pemasangan pengencang tidak hanya mempercepat satu langkah—melainkan menciptakan ruang longgar di seluruh jadwal produksi, yang dapat diserap oleh operasi hilir tanpa menimbulkan bottleneck baru.
Para fabricator yang melacak efektivitas keseluruhan peralatan (Overall Equipment Effectiveness/OEE) dan metrik aliran nilai (value-stream metrics) secara konsisten menemukan bahwa penggunaan mesin pemasangan pengencang tidak hanya meningkatkan laju throughput pemasangan, tetapi juga efisiensi aliran seluruh sel perakitan. Berkurangnya waktu tunggu, antrian pekerjaan ulang (rework) yang lebih sedikit, serta waktu takt yang lebih dapat diprediksi berkontribusi pada peningkatan terukur dalam produktivitas tingkat sel.
Pemanfaatan Tenaga Kerja dan Dampak Ergonomis
Mengurangi Kelelahan Operator dan Risiko Cidera
Operasi penekanan manual berulang membawa dampak ergonomis yang telah terdokumentasi dengan baik. Operator yang melakukan ratusan kali gerakan penekanan arbor per shift mengalami stres kumulatif pada sendi pergelangan tangan, siku, dan bahu. Seiring waktu, hal ini berkontribusi terhadap gangguan muskuloskeletal, peningkatan absensi kerja, serta kenaikan klaim kompensasi pekerja—semua faktor ini tidak terlihat dalam studi waktu sederhana, namun semuanya memengaruhi biaya sebenarnya dari proses pemasangan manual.
Mesin pemasangan pengencang mengalihkan beban fisik pemasangan dari tubuh operator ke aktuator mesin. Peran operator bergeser menjadi penempatan panel, pengaitan fiksatur, dan inisiasi siklus—tugas-tugas yang melibatkan tekanan berulang jauh lebih rendah. Peningkatan ergonomis ini menjaga kinerja operator sepanjang shift penuh, alih-alih membiarkan kualitas dan kecepatan menurun seiring akumulasi kelelahan pada jam-jam sore.
Bagi produsen yang menghadapi kekurangan tenaga kerja atau beroperasi di wilayah dengan peraturan kesehatan dan keselamatan kerja yang ketat, argumen ergonomis untuk mesin pemasangan pengencang memiliki bobot signifikan yang melampaui sekadar metrik produktivitas. Suatu proses yang lebih mudah dilakukan secara aman juga memperluas basis tenaga kerja yang mampu menjalankannya secara andal.
Keterjangkauan Keterampilan dan Waktu Pelatihan
Pemasangan pengencang secara manual—jika dilakukan dengan baik—memerlukan tingkat keterampilan taktil yang membutuhkan waktu untuk dikembangkan. Seorang operator baru belajar melalui coba-coba bagaimana rasanya pengencang yang terpasang dengan benar, berapa tekanan maksimal yang aman untuk suatu ketebalan tertentu, serta cara memperbaiki posisi pengencang yang bergeser saat proses penekanan berlangsung. Kurva pembelajaran ini mewakili biaya nyata berupa limbah, pekerjaan ulang, dan waktu pengawas.
A mesin Pemasangan Pengencang mengkodekan sebagian besar keahlian ini ke dalam pengaturan dan peralatan mesin tersebut. Gaya tekan yang tepat diatur oleh insinyur proses, alat bantu penentu posisi (locating fixture) menjamin penempatan yang konsisten, dan mesin memberikan hasil yang sama tanpa memandang masa kerja operator. Seorang karyawan baru dapat mencapai produktivitas penuh pada operasi ini dalam waktu yang jauh lebih singkat dibandingkan waktu yang diperlukan untuk mencapai keahlian manual.
Kemudahan akses terhadap keterampilan ini sangat berharga dalam lingkungan dengan tingkat pergantian tenaga kerja tinggi atau selama ekspansi cepat jumlah karyawan guna memenuhi permintaan musiman. Mesin pemasangan pengencang membuat proses menjadi lebih tangguh terhadap variabilitas tenaga kerja—yang pada dirinya sendiri merupakan bentuk efisiensi yang tidak selalu muncul dalam laporan produktivitas standar, namun sangat dirasakan oleh manajer produksi.
Integrasi dengan Alur Kerja Fabrikasi Logam Lembaran
Penempatan Mesin dalam Tata Letak Sel
Keuntungan efisiensi dari mesin pemasangan pengencang menjadi maksimal ketika peralatan tersebut diintegrasikan secara cermat ke dalam sel fabrikasi di sekitarnya, bukan diperlakukan sebagai unit terpisah yang berdiri sendiri. Secara ideal, mesin ditempatkan tepat setelah operasi penusukan atau pemotongan laser, sebelum langkah pembentukan apa pun yang akan menyulitkan penanganan panel.
Panel datar lebih mudah difiksasi dan diindeks pada mesin pemasangan pengencang dibandingkan komponen yang telah dibentuk. Melakukan pemasangan saat panel masih dalam kondisi datar mengurangi kompleksitas fiksur yang diperlukan serta memungkinkan akurasi penempatan yang lebih tinggi. Keputusan urutan proses ini—memasang sebelum membengkokkan, bila memungkinkan—merupakan optimasi alur kerja praktis yang memperkuat keuntungan efisiensi bawaan mesin.
Di mana penyisipan harus dilakukan setelah proses pembentukan, peralatan khusus dan rangka mesin bergaya jembatan dapat menampung geometri panel yang kompleks. Investasi dalam peralatan khusus aplikasi ini umumnya cepat terbayarkan melalui peningkatan kualitas dan laju produksi yang dihasilkan oleh mesin penyisipan pengencang sepanjang masa pakai produk.
Desain Fixture sebagai Pengganda Gaya
Mesin penyisipan pengencang itu sendiri memberikan gaya yang konsisten, namun fixture yang digunakan bersamanya menentukan seberapa cepat operator dapat memposisikan panel secara akurat serta berapa banyak kesalahan penyisipan yang terjadi akibat pergerakan komponen selama langkah penekanan. Desain fixture yang baik bukanlah kemewahan—melainkan komponen kritis dalam persamaan efisiensi.
Desain fixture yang baik untuk mesin pemasangan pengencang menempatkan panel berdasarkan fitur acuan yang sudah ada pada lembaran yang telah dilubangi, seperti lubang panduan atau datum tepi. Hal ini menghilangkan kebutuhan operator untuk mengukur atau memperkirakan posisi, sehingga mengurangi waktu persiapan menjadi gerak sederhana: memuat dan menempatkan. Penguncian cepat (quick-release) lebih lanjut mengurangi waktu yang dihabiskan panel di dalam mesin per siklus.
Para pembuat komponen yang berinvestasi pada fixture khusus untuk mesin pemasangan pengencang mereka secara konsisten melaporkan tingkat pemanfaatan yang lebih tinggi dan tingkat cacat yang lebih rendah dibandingkan mereka yang mengandalkan peralatan umum yang dapat disesuaikan. Fixture merupakan tempat di mana kemampuan mekanis mesin diubah menjadi pengendalian proses spesifik untuk komponen tertentu, sehingga layak mendapatkan perhatian teknis yang setara dengan mesin itu sendiri.
Mengevaluasi Kasus Efisiensi untuk Operasi Anda
Metrik Utama untuk Dinilai Sebelum dan Setelah Implementasi
Membuat argumen efisiensi untuk mesin pemasangan pengencang memerlukan penetapan metrik dasar yang jelas sebelum penerapan serta perbandingan yang ketat setelah masa uji coba. Metrik yang paling relevan meliputi waktu siklus rata-rata pemasangan per panel, tingkat cacat dan jam perbaikan terkait pengencang, frekuensi cedera operator atau insiden ergonomis, serta throughput sel keseluruhan dalam satuan panel per shift.
Metrik sekunder yang layak dipantau meliputi durasi pelatihan bagi operator baru pada operasi pemasangan, waktu pergantian antar nomor komponen, serta frekuensi henti terkait mesin dibandingkan gangguan akibat metode manual. Secara bersama-sama, data-data ini memberikan gambaran lengkap mengenai dampak mesin pemasangan pengencang terhadap efisiensi, bukan hanya memfokuskan pada satu variabel saja.
Operasi dengan variasi komponen tinggi dan pergantian proses yang sering juga harus mengevaluasi seberapa cepat mesin pemasangan pengencang dapat diatur ulang antar pekerjaan. Jika waktu pergantian proses relatif lama dibandingkan ukuran batch, keunggulan waktu siklus mesin tersebut mungkin sebagian berkurang pada tingkat pekerjaan, sehingga investasi dalam set perkakas tambahan atau sistem pergantian cepat dapat dipertimbangkan.
Skenario di Mana Peningkatan Efisiensi Paling Kuat
Mesin pemasangan pengencang memberikan peningkatan efisiensi terkuatnya pada operasi yang ditandai oleh volume pemasangan tinggi per shift, bahan lembaran tipis atau sensitif di mana pengendalian gaya manual khususnya tidak andal, serta produk dengan persyaratan torsi atau kekuatan tarik-lepas yang ketat yang menuntut pengendalian proses terdokumentasi.
Mesin ini juga sangat efektif di lingkungan di mana ketersediaan tenaga kerja terbatas, karena memungkinkan satu operator mempertahankan output yang lebih tinggi dengan usaha fisik yang lebih sedikit. Bagi para kontraktor fabrikasi yang bersaing berdasarkan harga, pengurangan biaya per komponen yang dapat dicapai dengan mesin pemasang pengencang dapat menjadi penentu kemenangan atau kekalahan dalam penawaran pekerjaan bervolume tinggi.
Bengkel pekerjaan bervolume rendah dengan variasi komponen yang luas dan ukuran batch kecil tetap dapat memperoleh manfaat, namun penilaian efisiensinya lebih berfokus pada peningkatan kualitas dan pengurangan pekerjaan ulang dibandingkan peningkatan throughput mentah. Di lingkungan semacam ini, mesin pemasang pengencang memberikan pengembalian investasi melalui penurunan jumlah pengembalian produk oleh pelanggan, pengurangan waktu inspeksi, serta kemampuan menjamin kualitas pemasangan tanpa bergantung pada tingkat keahlian operator yang ditugaskan untuk pekerjaan tersebut pada hari tertentu.
Pertanyaan yang Sering Diajukan
Jenis pengencang apa saja yang dapat dipasang menggunakan mesin pemasang pengencang?
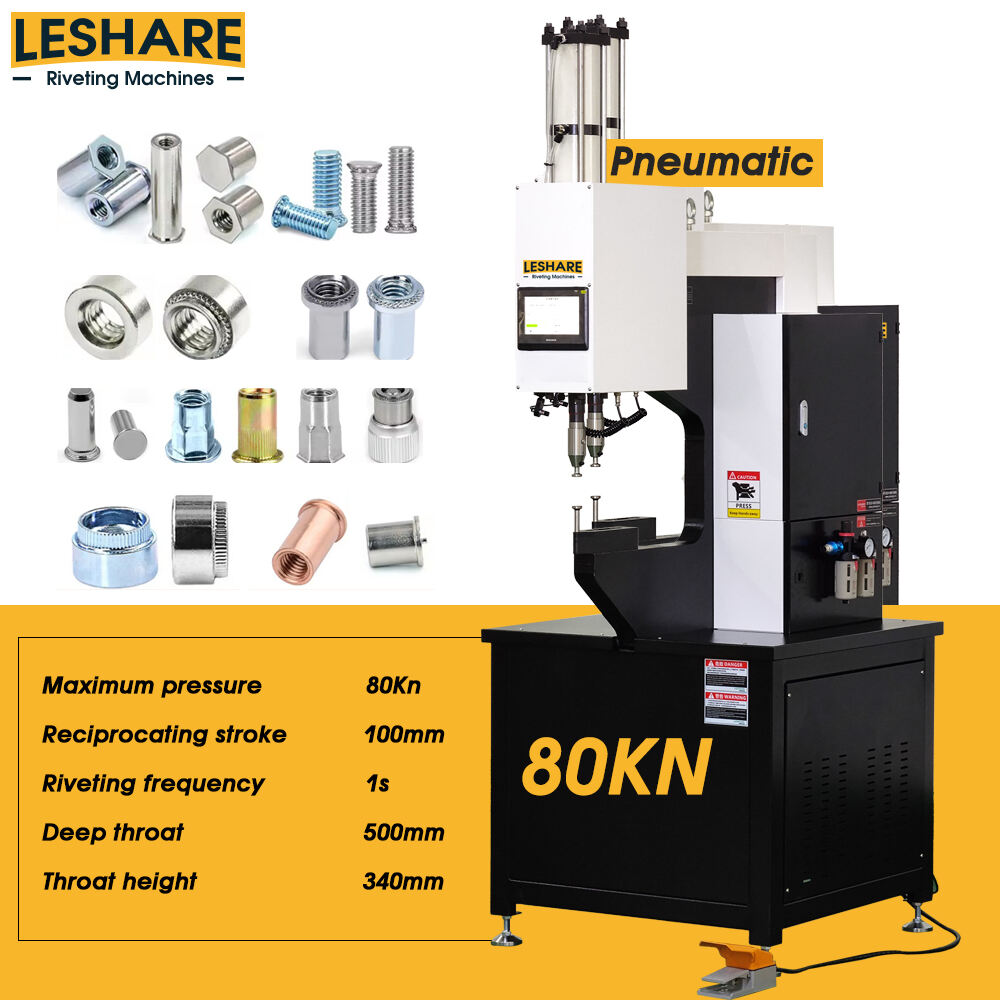
Mesin pemasangan pengencang biasanya dirancang untuk memasang pengencang jenis self-clinching, termasuk baut berulir, mur clinch, spacer (standoff), dan pengencang panel ke dalam lembaran logam. Rentang spesifik jenis dan ukuran pengencang yang dapat diproses tergantung pada rating gaya mesin serta perlengkapan (tooling) yang tersedia. Sebagian besar model pneumatik atau hidrolik yang digunakan dalam fabrikasi lembaran logam mampu menampung seluruh rentang standar perangkat keras self-clinching metrik dan imperial yang umum digunakan dalam pembuatan rangka (chassis) dan kotak pelindung (enclosure).
Apakah mesin pemasangan pengencang dapat bekerja dengan semua jenis bahan lembaran logam?
Mesin pemasangan pengencang dapat memproses sebagian besar bahan logam lembaran umum, termasuk baja canai dingin, baja tahan karat, dan aluminium, asalkan keluaran gaya mesin dan peralatannya disesuaikan dengan jenis bahan tersebut. Bahan yang lebih lunak, seperti aluminium, memerlukan kalibrasi gaya yang cermat guna mencegah pemasangan berlebih atau ekstrusi bahan. Sebagian besar mesin yang dirancang untuk fabrikasi industri menawarkan pengaturan gaya yang dapat disesuaikan guna mengakomodasi berbagai ketebalan (gauge) dan paduan logam yang umum digunakan dalam pekerjaan perakitan logam lembaran.
Bagaimana mesin pemasangan pengencang mengurangi pekerjaan ulang dibandingkan metode manual?
Pengurangan pengerjaan ulang utama berasal dari kemampuan mesin untuk memberikan gaya penyisipan yang konsisten dan terkalibrasi pada setiap siklus. Metode manual memperkenalkan variabilitas baik dalam hal gaya maupun keselarasan, sehingga menghasilkan pengencang yang tidak terpasang dengan benar, miring, atau menonjol di permukaan. Cacat-cacat ini memerlukan perbaikan yang memakan waktu atau pembuangan panel. Mesin penyisipan pengencang meminimalkan hasil-hasil tersebut dengan mengkodekan parameter proses yang benar ke dalam pengaturan mesin, alih-alih mengandalkan penilaian operator secara individual.
Apakah mesin penyisipan pengencang cocok untuk produksi ber-volume rendah atau produksi prototipe?
Ya, mesin pemasangan pengencang dapat digunakan secara efektif dalam lingkungan ber-volume rendah dan prototipe, khususnya ketika komponen-komponennya terbuat dari bahan tipis atau presisi tinggi di mana risiko kegagalan pemasangan secara manual relatif tinggi. Dalam pekerjaan prototipe, mesin ini memastikan bahwa panel sampel memenuhi standar integritas pengencang yang sama seperti komponen produksi, yang penting untuk pengujian fungsional yang akurat. Peningkatan efisiensi dari segi waktu siklus memang kurang signifikan pada volume rendah, namun manfaat dari segi kualitas dan pengulangan tetap berlaku tanpa memandang ukuran lot.
Daftar Isi
- Peran Pengendalian Gaya yang Konsisten dalam Kualitas Perakitan
- Pengurangan Waktu Siklus dan Peningkatan Throughput
- Pemanfaatan Tenaga Kerja dan Dampak Ergonomis
- Integrasi dengan Alur Kerja Fabrikasi Logam Lembaran
- Mengevaluasi Kasus Efisiensi untuk Operasi Anda
-
Pertanyaan yang Sering Diajukan
- Jenis pengencang apa saja yang dapat dipasang menggunakan mesin pemasang pengencang?
- Apakah mesin pemasangan pengencang dapat bekerja dengan semua jenis bahan lembaran logam?
- Bagaimana mesin pemasangan pengencang mengurangi pekerjaan ulang dibandingkan metode manual?
- Apakah mesin penyisipan pengencang cocok untuk produksi ber-volume rendah atau produksi prototipe?