 EN

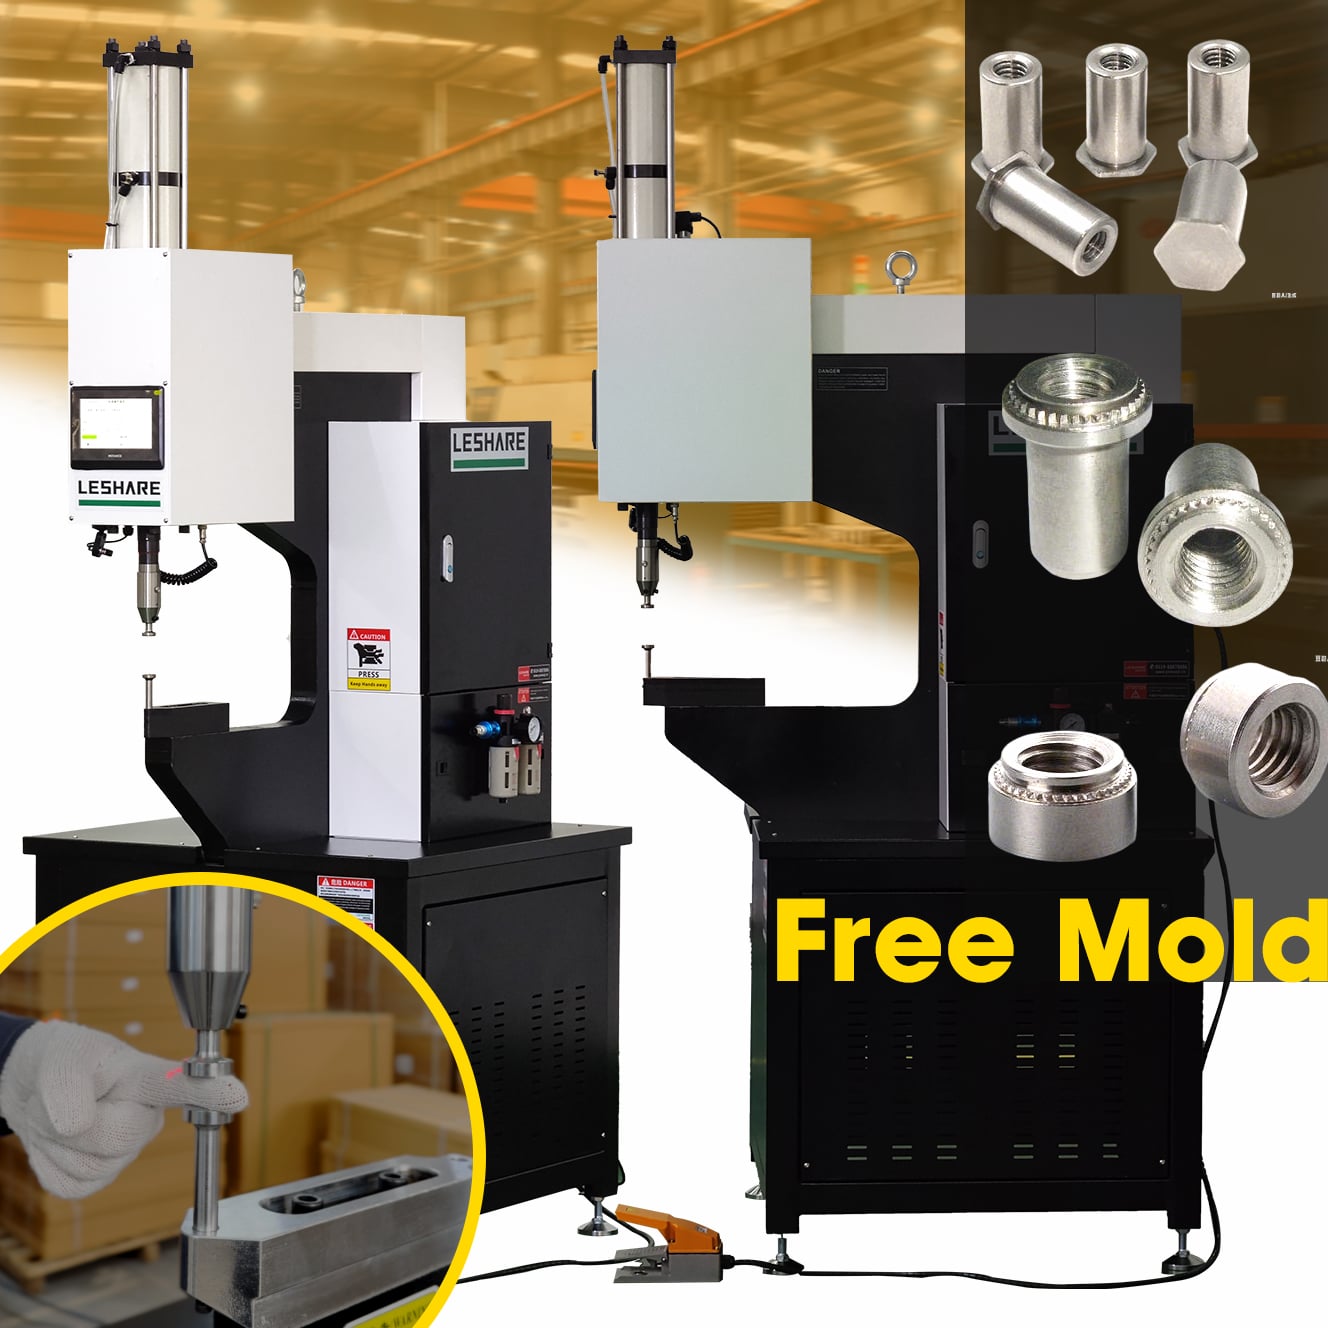
آمپر ماشین درج کننده فستنر بهگونهای طراحی شده است که بتواند طیف گستردهای از انواع پیچوپرچ را در یک سکوی خودکار واحد پردازش کند. در تولیدات مدرن، خطوط مونتاژ باید قادر باشند نوتها، پیچهای مهرهدار، ریوتها، فاصلهگذارها و درپیچهای دارای ر thread را — اغلب در یک دوره تولیدی واحد — پذیرا باشند. توانایی دستگاه نصب پیچوپرچ در تغییر بین این اجزا بدون توقف خط تولید، آن را به داراییای حیاتی برای عملیات صنعتی تبدیل میکند.

درک اینکه چگونه یک دستگاه نصب پرچ با چندین فرمت مختلف پرچ کار میکند، نیازمند بررسی طراحی مکانیکی آن، انعطافپذیری ابزارها و منطق کنترلی است. هر یک از این عناصر بهصورت هماهنگ عمل میکنند تا اطمینان حاصل شود که دستگاه نصب پرچ، نتایجی یکنواخت و دقیق ارائه میدهد، صرفنظر از هندسه، جنس یا عمق نصب مورد نیاز پرچ. این مقاله به بررسی مکانیزمهای کلیدی میپردازد که به دستگاه نصب پرچ انعطافپذیری لازم برای کار با انواع مختلف پرچ را میدهد.
سیستمهای ابزارکار که تنوع پرچها را امکانپذیر میسازند
پیکربندیهای قابل تعویض قالب و سنگآهنگ
روشی که ماشین نصب سریعکنندهها بهصورت مستقیمترین شکل از انواع مختلف سریعکنندهها پشتیبانی میکند، از طریق سیستم ابزار آن است. این ماشین از قالبها، زیرانواع و مجموعههای نوکی قابل تعویض استفاده میکند که میتوان آنها را برای تطبیق با پروفیلهای خاص سریعکنندهها عوض کرد. بهعنوان مثال، ماشین نصب سریعکنندهها که برای بستن مهرههای فشاری تنظیم شده است، هندسهای متفاوت از قالب نسبت به ماشینی دارد که برای پرچهای کور یا فاصلهگذارهای خودمحکمشونده تنظیم شده است. این تغییرات ابزار طوری طراحی شدهاند که سریع و قابل تکرار باشند و اپراتورها را قادر میسازند تا ماشین نصب سریعکنندهها را بین دستههای تولیدی با حداقل توقف زمانی بازآرایی کنند.
یک دستگاه پیچگذاری با طراحی مناسب، مجموعه ابزارهای خود را به گونهای سازماندهی میکند که هر قالب با برچسب و کلید خاصی مطابق مشخصات پیچ مربوطه علامتگذاری شده است. این امر از تطبیقنادرست جلوگیری کرده و اطمینان حاصل میکند که هر چرخه دستگاه پیچگذاری نیروی مناسب و تنظیم دقیق مربوط به پیچ مورد استفاده را اعمال میکند. برخی از پلتفرمهای پیشرفته دستگاههای پیچگذاری حتی از سنسورهای تشخیص ابزار استفاده میکنند که قبل از اجازه دادن به آغاز چرخه، نصب صحیح ابزار را تأیید میکنند.
مکانیزمهای تغذیه برای اشکال مختلف پیچها
دستگاه نصب پیچبندی باید نحوه تأمین پیچبندیها به نقطه نصب را نیز مدیریت کند. هندسههای مختلف پیچبندیها — مانند مهرههای با سر ششضلعی در مقابل فاصلهگذارهای بدون برآمدگی روی ساقه — رویکردهای تغذیه متفاوتی را میطلبد. دستگاه نصب پیچبندی معمولاً از تغذیهکنندههای ظرف لرزان، بارگذارهای سبک مجلهای یا سیستمهای تغذیهشونده از نوار، بسته به نوع پیچبندی استفاده میکند. ماژول تغذیه دستگاه نصب پیچبندی اغلب قابلتعویض است؛ یعنی اتصال تغذیه را میتوان هنگام تغییر بین خانوادههای مختلف پیچبندی جابجا یا تنظیم کرد. این قابلیت تعویضپذیری برای دستگاه نصب پیچبندی که در محیطهایی با تنوع بالا و حجم تولید پایین کار میکند، ضروری است.
کنترل نیرو و عمق برای انواع پیچبندی
تنظیمات قابل برنامهریزی نیروی نصب
انواع مختلف پیچها و مهرهها نیازمند نیروهای ورودی متفاوتی هستند. برای مثال، یک مهره خودمحکمشونده که در صفحه فلزی فشار داده میشود، نیازمند حداقل نیروی مشخصی است تا مواد اطراف را بهصورت سرد بهدرستی شکلدهی کند؛ درحالیکه یک مهره فشاری که در یک زیرلایه ضخیمتر نصب میشود، ممکن است نیروی بسیار بیشتری را طلب کند. دستگاه نصب پیچها و مهرهها این تنوع را با ارائه تنظیمات قابلبرنامهریزی نیرو برطرف میکند که اغلب بهعنوان دستورالعملهای نامگذاریشده در کنترلکننده دستگاه ذخیره میشوند. هنگامی که اپراتورها نوع پیچ یا مهره را تغییر میدهند، دستورالعمل مربوطه را فراخوانی میکنند و دستگاه نصب پیچها و مهرهها فشار هوایی یا سروومحرکه خود را بهطور خودکار متناسب با آن تنظیم میکند. این امر تضمین میکند که هر چرخه عملیات دستگاه نصب پیچها و مهرهها دقیقاً نیروی مورد نیاز را — نه بیشتر و نه کمتر — اعمال کند.
دستگاه پنوماتیک درج فستنر معمولاً از منبع هوای تنظیمشدهای همراه با ترانسدیوسر فشار برای حفظ نیروی درج ثابت استفاده میکند. دستگاه درج فستنر محرک سروو، علاوه بر این، با ارائهٔ بازخورد نیروی حلقهبسته در طول کل سفر درج، عملکردی پیشرفتهتر ارائه میدهد. هر دو پیکربندی امکان میدهند تا دستگاه درج فستنر بدون نیاز به تنظیم دستی مجدد برای هر قطعهٔ جداگانه، مواد نرم، زیرلایههای سخت و تمامی مواد بین این دو را پردازش کند.
پایش و کنترل عمق درج
فراتر از نیرو، عمق فشاردهی نیز هنگامی که دستگاه نصب پیچها با انواع مختلفی از پیچها سروکار دارد، اهمیت یکسانی دارد. دستگاه نصب پیچهایی که قابلیت تشخیص عمق را دارد، از انکودرهای خطی یا سنسورهای جابجایی برای ردیابی مقدار حرکت ضربهزن در هر چرخه استفاده میکند. برای پیچهای تعبیهشده در سطح صاف، دستگاه نصب پیچها باید دقیقاً در سطح صفحه متوقف شود. برای پیچهای شیاردار، دستگاه نصب پیچها باید قطعه را تا عمق دقیقی زیر سطح فروراند. توقفهای قابل برنامهریزی عمق این امکان را فراهم میکنند که دستگاه نصب پیچها در تمام این سناریوها از یک پلتفرم واحد استفاده کند و بنابراین راهحلی بسیار انعطافپذیر برای خطوط محصول مختلف ارائه دهد.
ترازدهی، موقعیتیابی و تضمین کیفیت
تجهیزات تعیین موقعیت و طراحی جایگاهها
کار با انواع مختلف پیچها و بستها به معنای کار با پیکربندیهای مختلف قطعات کار نیز هست. دستگاه نصب پیچها و بستها به ازای هر قطعه کار از تجهیزات نگهدارندهٔ سفارشی یا قابل تنظیم (فیکسچرهای جایگیر) برای ثابتنگاه داشتن قطعه کار و قراردادن هر نقطهٔ نصب زیر ضربهزن استفاده میکند. هنگامی که دستگاه نصب پیچها و بستها برای چندین شمارهٔ قطعهٔ متفاوت به کار میرود، سیستم جایگیر باید قابل تعویض یا قابل تنظیم باشد. بسیاری از پلتفرمهای دستگاه نصب پیچها و بستها از سیستم جایگیر سریع استفاده میکنند که امکان تعویض تجهیزات نگهدارنده را در عرض چند ثانیه فراهم میسازد و تغییر سریع محصولات را بدون از دست دادن دقت موقعیتیابی در طول چرخهٔ نصب پیچها و بستها پشتیبانی میکند.
بررسی آنلاین پس از هر چرخهٔ نصب
دستگاه نصب پیچوپرچ در یک واحد تولیدی که به کیفیت اهمیت میدهد، صرفاً پیچوپرچ را نصب نمیکند بلکه آن را نیز بررسی میکند. پس از هر چرخهٔ عملیات دستگاه نصب پیچوپرچ، سنسورهای تعبیهشده در خط تولید، صحیح بودن قرارگیری، همترازی صاف و کامل بودن نصب را بررسی میکنند. اگر دستگاه نصب پیچوپرچ ناهنجاریای را تشخیص دهد — مانند عدم وجود پیچوپرچ، عمق نادرست یا نیروی ناکافی — قطعه را پیش از اینکه به مرحلهٔ بعدی خط تولید منتقل شود، علامتگذاری میکند. این لایهٔ بررسی، دستگاه نصب پیچوپرچ را به یک نقطهٔ کنترل کیفیت جامع تبدیل میکند، نه صرفاً یک ابزار نصب. این امر تضمین میکند که استفاده از انواع مختلف پیچوپرچ منجر به ناسازگانی در مونتاژ نهایی نخواهد شد.
سوالات متداول
آیا یک دستگاه نصب پیچوپرچ میتواند هم پیچها و هم مهرهها را پردازش کند؟
بله، دستگاه نصب پیچومهره میتواند هم گیرهها (ناتها) و هم مهرههای شمعی (استادها) را با استفاده از مجموعههای قابل تعویض ابزار و دستورالعملهای برنامهریزیشده برای نیرو و عمق پردازش کند. اپراتورها با تغییر قالب، صفحهٔ زیرین (آنویل) و سیستم تغذیه، تجهیزات را متناسب با نوع پیچومهره تنظیم میکنند و دستگاه نصب پیچومهره پارامترهای عملیاتی خود را از طریق برنامهٔ ذخیرهشده تنظیم میکند. این امر باعث میشود که یک دستگاه نصب پیچومهره واحد بتواند در یک واحد تولیدی برای چندین خانوادهٔ مختلف پیچومهره استفاده شود.
تغییر دستگاه نصب پیچومهره برای نوع دیگری از پیچومهره چقدر زمان میبرد؟
زمان تغییر دستگاه نصب پیچومهره بستگی به طراحی آن دارد، اما پلتفرمهای مدرن با هدف انجام سریع این تغییرات طراحی شدهاند. یک دستگاه نصب پیچومهره بهخوبی مجهز معمولاً امکان تغییر ابزار و فیکسچر را در کمتر از ده دقیقه فراهم میکند. هنگامی که دستگاه نصب پیچومهره دستورالعملهای نامگذاریشدهای برای هر نوع پیچومهره ذخیره کرده باشد، تنظیم پارامترها بلافاصله انجام میشود — اپراتور فقط کافی است برنامهٔ مناسب را انتخاب کند و دستگاه نصب پیچومهره آمادهٔ اجرا میشود.
این دستگاه درج فستنر با چه موادی کار میکند؟
دستگاه درج فستنر معمولاً با ورقهای فلزی، صفحات آلومینیومی، زیرلایههای فولادی و برخی پلاستیکهای مهندسی استفاده میشود. سازگانی خاص مواد به محدوده نیرو و پیکربندی ابزار دستگاه درج فستنر بستگی دارد. دستگاه درج فستنر پنوماتیکی که برای بارهای بالای درج رتبهبندی شده است، میتواند زیرلایههای ضخیمتر و سختتر را پردازش کند، در حالی که مدلهای سبکتر برای مواد ورقی نازکتر مناسب هستند. همیشه مشخصات دستگاه درج فستنر را با ترکیب مورد نیاز از ماده و فستنر تطبیق دهید.