 EN

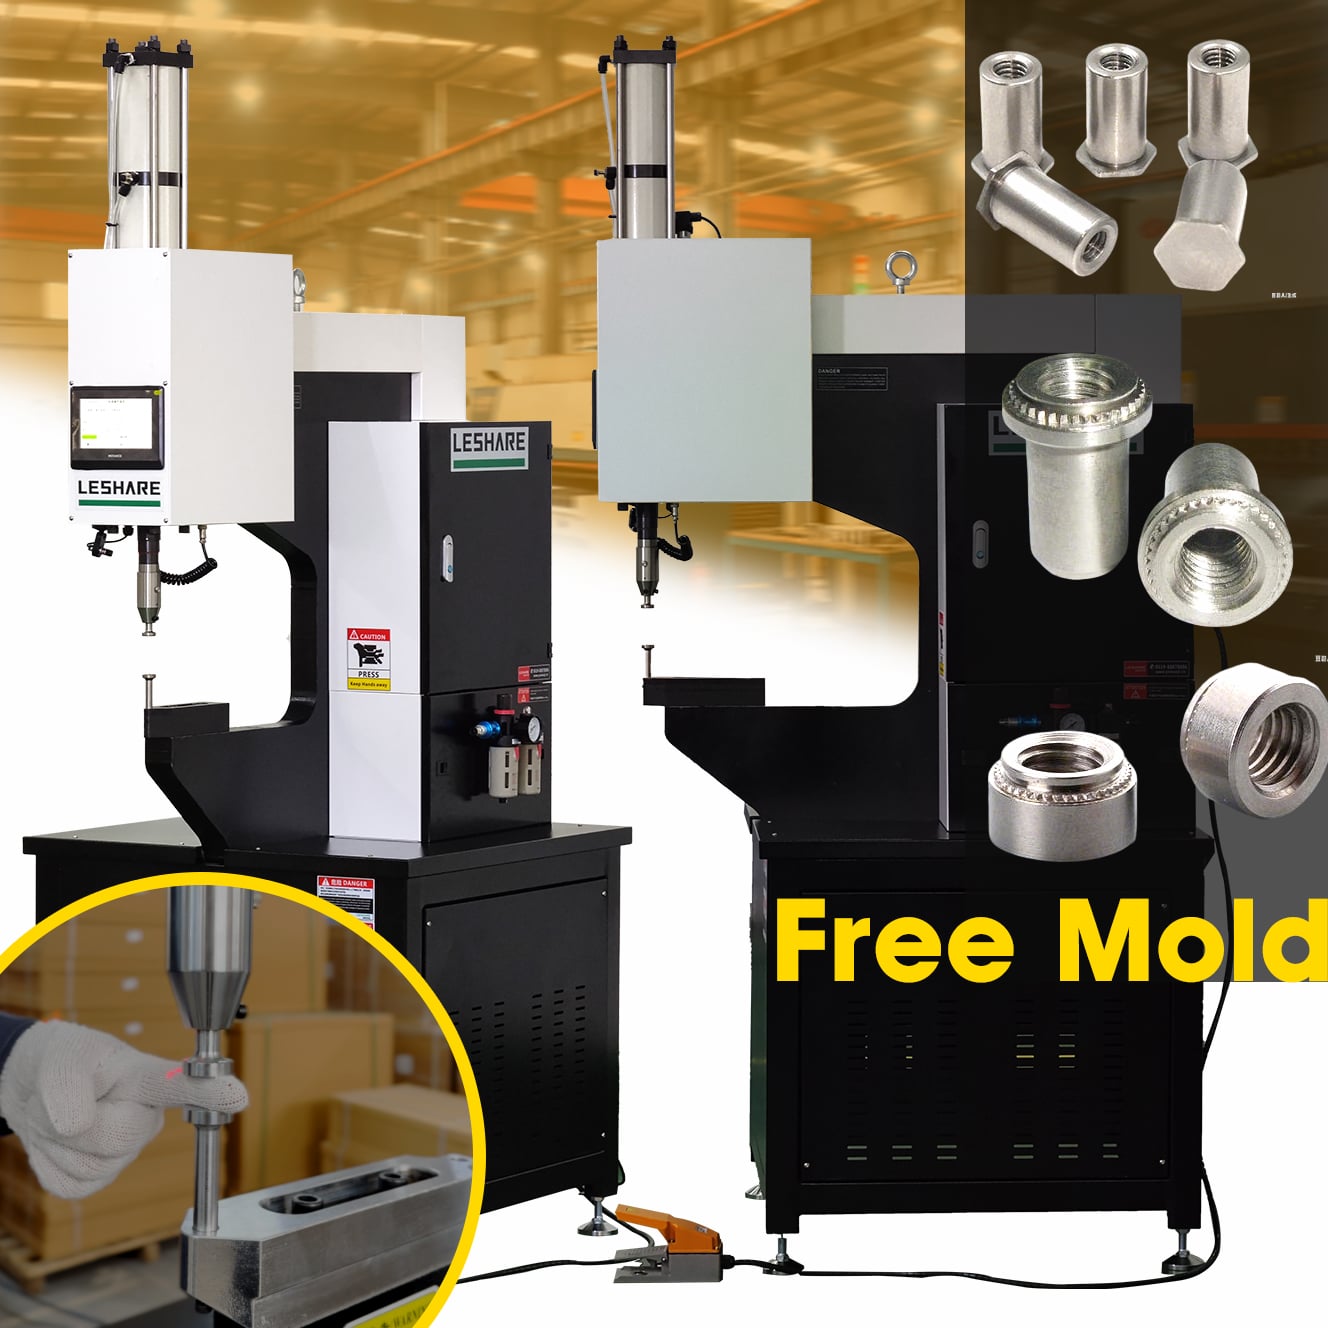
Một máy Đặt Bu-lông được thiết kế để xử lý nhiều loại bu-lông khác nhau trên cùng một nền tảng tự động hóa. Trong sản xuất hiện đại, các dây chuyền lắp ráp phải đáp ứng nhu cầu sử dụng đai ốc, bu-lông trụ, đinh tán, chân đứng và bu-lông ren cấy — thường xuyên trong cùng một ca sản xuất. Khả năng của máy lắp bu-lông chuyển đổi giữa các linh kiện này mà không làm gián đoạn dây chuyền chính là yếu tố khiến nó trở thành tài sản then chốt đối với các hoạt động công nghiệp.

Việc hiểu cách một máy lắp đặt bulông ốc vít xử lý các định dạng bulông ốc vít khác nhau đòi hỏi phải xem xét thiết kế cơ khí, tính linh hoạt của dụng cụ và logic điều khiển của máy. Mỗi yếu tố này phối hợp với nhau để đảm bảo máy lắp đặt bulông ốc vít luôn mang lại kết quả nhất quán và chính xác, bất kể hình học, vật liệu hay độ sâu lắp đặt của bulông ốc vít yêu cầu. Bài viết này trình bày chi tiết các cơ chế chủ chốt giúp máy lắp đặt bulông ốc vít có khả năng thích ứng linh hoạt với nhiều loại bulông ốc vít khác nhau.
Các hệ thống dụng cụ cho phép sử dụng đa dạng bulông ốc vít
Các cấu hình khuôn và bàn đệm có thể thay thế lẫn nhau
Cách trực tiếp nhất để máy lắp đặt phụ kiện cơ khí thích ứng với các loại phụ kiện khác nhau là thông qua hệ thống dụng cụ của nó. Máy lắp đặt phụ kiện cơ khí sử dụng các khuôn, bàn đệm và cụm đầu kẹp có thể thay thế cho nhau, giúp dễ dàng hoán đổi để phù hợp với hình dạng cụ thể của từng loại phụ kiện. Ví dụ, một máy lắp đặt phụ kiện cơ khí được cấu hình để lắp bu-lông chìm đòi hỏi hình dạng khuôn khác biệt so với máy được thiết lập để lắp đinh tán mù hoặc các chân đứng cố định kiểu tự ép. Việc thay đổi dụng cụ này được thiết kế nhằm đảm bảo tốc độ nhanh và độ lặp lại cao, cho phép người vận hành tái cấu hình máy lắp đặt phụ kiện cơ khí giữa các mẻ sản xuất với thời gian ngừng hoạt động tối thiểu.
Một máy lắp bu-lông được thiết kế tốt sẽ bố trí các bộ dụng cụ sao cho mỗi khuôn được dán nhãn và khóa theo thông số kỹ thuật cụ thể của từng loại bu-lông. Điều này giúp ngăn ngừa việc sử dụng sai khuôn và đảm bảo rằng mỗi chu kỳ hoạt động của máy lắp bu-lông đều áp dụng đúng biểu đồ lực và độ căn chỉnh phù hợp với loại bu-lông đang sử dụng. Một số nền tảng máy lắp bu-lông tiên tiến thậm chí còn sử dụng cảm biến nhận dạng dụng cụ để xác minh việc lắp đặt đúng bộ dụng cụ trước khi cho phép chu kỳ hoạt động bắt đầu.
Cơ chế cấp liệu cho các hình dạng bu-lông khác nhau
Máy lắp bu-lông cũng phải quản lý cách thức bu-lông được vận chuyển đến vị trí lắp đặt. Các hình dạng bu-lông khác nhau — ví dụ như đai ốc đầu lục giác so với các trụ cách điện thân trơn — yêu cầu các phương pháp cấp liệu khác nhau. Máy lắp bu-lông thường sử dụng bộ cấp liệu máng rung, bộ nạp theo kiểu tạp chí hoặc hệ thống cấp liệu từ băng cuộn, tùy thuộc vào loại bu-lông. Mô-đun cấp liệu của máy lắp bu-lông thường mang tính mô-đun, nghĩa là bộ cấp liệu có thể được thay thế hoặc điều chỉnh khi chuyển đổi giữa các nhóm bu-lông khác nhau. Tính mô-đun này rất quan trọng đối với máy lắp bu-lông hoạt động trong môi trường sản xuất đa dạng với khối lượng thấp.
Kiểm soát lực và độ sâu lắp đặt đối với các loại bu-lông
Cài đặt lực lắp đặt có thể lập trình
Các loại bu-lông khác nhau yêu cầu các lực chèn khác nhau. Một đai ốc tự khóa được ép vào tấm kim loại đòi hỏi một lực tối thiểu cụ thể để định hình nguội vật liệu xung quanh một cách chính xác, trong khi một chốt lắp ép vào vật liệu nền dày hơn có thể yêu cầu lực cao hơn đáng kể. Máy lắp bu-lông giải quyết vấn đề này bằng cách cung cấp các thiết lập lực có thể lập trình, thường được lưu dưới dạng các công thức đặt tên trong bộ điều khiển máy. Khi người vận hành chuyển sang loại bu-lông khác, họ gọi lên công thức tương ứng, và máy lắp bu-lông sẽ tự động điều chỉnh áp suất do hệ thống dẫn động khí nén hoặc servo tương ứng. Điều này đảm bảo mỗi chu kỳ lắp bu-lông của máy cung cấp đúng lực cần thiết — không nhiều hơn, cũng không ít hơn.
Máy chèn đinh tán khí nén thường sử dụng nguồn cung cấp khí nén được điều chỉnh kết hợp với bộ chuyển đổi áp suất để duy trì lực chèn ổn định. Máy chèn đinh tán điều khiển bằng động cơ servo tiến xa hơn bằng cách cung cấp phản hồi lực vòng kín trong suốt hành trình chèn. Cả hai cấu hình này đều cho phép máy chèn đinh tán xử lý các vật liệu mềm, các nền cứng và mọi loại vật liệu ở giữa mà không cần hiệu chuẩn lại thủ công cho từng chi tiết.
Giám sát và điều khiển độ sâu chèn
Ngoài lực tác động, độ sâu chèn cũng quan trọng không kém khi máy chèn đinh tán xử lý các loại đinh tán khác nhau. Máy chèn đinh tán có khả năng cảm biến độ sâu sử dụng bộ mã hóa tuyến tính hoặc cảm biến dịch chuyển để theo dõi khoảng cách mà đầu dập di chuyển trong mỗi chu kỳ. Đối với các đinh tán lắp chìm, máy chèn đinh tán phải dừng chính xác tại bề mặt tấm. Đối với các đinh tán chìm đầu, máy chèn đinh tán phải đẩy chi tiết đến một độ sâu chính xác dưới bề mặt tấm. Các điểm dừng độ sâu có thể lập trình cho phép máy chèn đinh tán đáp ứng tất cả các tình huống này từ một nền tảng duy nhất, biến nó thành giải pháp linh hoạt cao trên nhiều dòng sản phẩm.
Định vị, Căn chỉnh và Đảm bảo Chất lượng
Máy gá định vị và Thiết kế khuôn đỡ
Xử lý các loại bu-lông khác nhau cũng đồng nghĩa với việc xử lý các cấu hình chi tiết gia công khác nhau. Máy lắp bu-lông phụ thuộc vào các đồ gá định vị tùy chỉnh hoặc có thể điều chỉnh để giữ chi tiết gia công một cách chắc chắn và định vị chính xác từng vị trí lắp bu-lông dưới đầu đột. Khi sử dụng máy lắp bu-lông cho nhiều mã chi tiết khác nhau, hệ thống đồ gá định vị phải có khả năng thay thế nhanh hoặc điều chỉnh được. Nhiều nền tảng máy lắp bu-lông sử dụng hệ thống đồ gá định vị thay đổi nhanh, cho phép thay thế đồ gá trong vài giây, hỗ trợ việc chuyển đổi sản phẩm nhanh chóng mà không làm ảnh hưởng đến độ chính xác về vị trí trong chu kỳ lắp bu-lông.
Kiểm tra trực tuyến sau mỗi chu kỳ lắp đặt
Một máy lắp bu-lông trong một cơ sở chú trọng chất lượng không chỉ thực hiện việc lắp bu-lông — mà còn kiểm tra tính chính xác. Sau mỗi chu kỳ lắp bu-lông, các cảm biến tích hợp kiểm tra vị trí lắp đặt đúng, độ phẳng và mức độ hoàn tất của quá trình lắp. Nếu máy lắp bu-lông phát hiện bất kỳ sai lệch nào — chẳng hạn như thiếu bu-lông, độ sâu lắp không đúng hoặc lực siết không đủ — nó sẽ đánh dấu chi tiết đó trước khi chi tiết được chuyển tiếp sang công đoạn tiếp theo trên dây chuyền. Lớp kiểm tra này biến máy lắp bu-lông thành một trạm kiểm soát chất lượng toàn diện, chứ không chỉ là một công cụ lắp đặt. Điều này đảm bảo rằng việc xử lý nhiều loại bu-lông khác nhau sẽ không dẫn đến sự thiếu nhất quán trong sản phẩm lắp ráp hoàn chỉnh.
Câu hỏi thường gặp
Một máy lắp bu-lông duy nhất có thể xử lý cả đai ốc và bu-lông trụ không?
Đúng vậy, máy chèn đai ốc có thể xử lý cả bu-lông và trục ren bằng cách sử dụng các bộ dụng cụ thay thế được và các quy trình lập trình sẵn về lực tác động và độ sâu chèn. Người vận hành thay đổi khuôn dập, bàn ép và hệ thống cấp liệu để phù hợp với loại đai ốc cần sử dụng, đồng thời máy chèn đai ốc tự động điều chỉnh các thông số vận hành dựa trên chương trình đã lưu trữ. Nhờ đó, một máy chèn đai ốc duy nhất có thể phục vụ nhiều loại đai ốc khác nhau trong cùng một cơ sở sản xuất.
Thời gian chuyển đổi máy chèn đai ốc sang loại đai ốc khác là bao lâu?
Thời gian chuyển đổi máy chèn đai ốc phụ thuộc vào thiết kế của máy, nhưng các nền tảng hiện đại được xây dựng nhằm tối ưu hóa tốc độ chuyển đổi. Một máy chèn đai ốc được trang bị đầy đủ thường cho phép thay thế dụng cụ và đồ gá trong vòng chưa đến mười phút. Khi máy chèn đai ốc lưu trữ các quy trình đặt tên riêng cho từng loại đai ốc, việc điều chỉnh thông số vận hành là tức thì — người vận hành chỉ cần chọn chương trình phù hợp và máy chèn đai ốc sẵn sàng hoạt động.
Máy chèn phụ kiện có thể làm việc với những vật liệu nào?
Máy chèn phụ kiện thường được sử dụng với tấm kim loại, tấm nhôm, nền thép và một số loại nhựa kỹ thuật nhất định. Khả năng tương thích cụ thể với từng loại vật liệu phụ thuộc vào dải lực và cấu hình đầu kẹp của máy chèn phụ kiện. Một máy chèn phụ kiện điều khiển bằng khí nén có khả năng chịu tải chèn cao có thể xử lý các nền vật liệu dày và cứng hơn, trong khi các mẫu máy công suất thấp hơn lại phù hợp với các tấm vật liệu mỏng hơn. Luôn đảm bảo thông số kỹ thuật của máy chèn phụ kiện phù hợp với loại vật liệu và phụ kiện cần sử dụng.