 EN

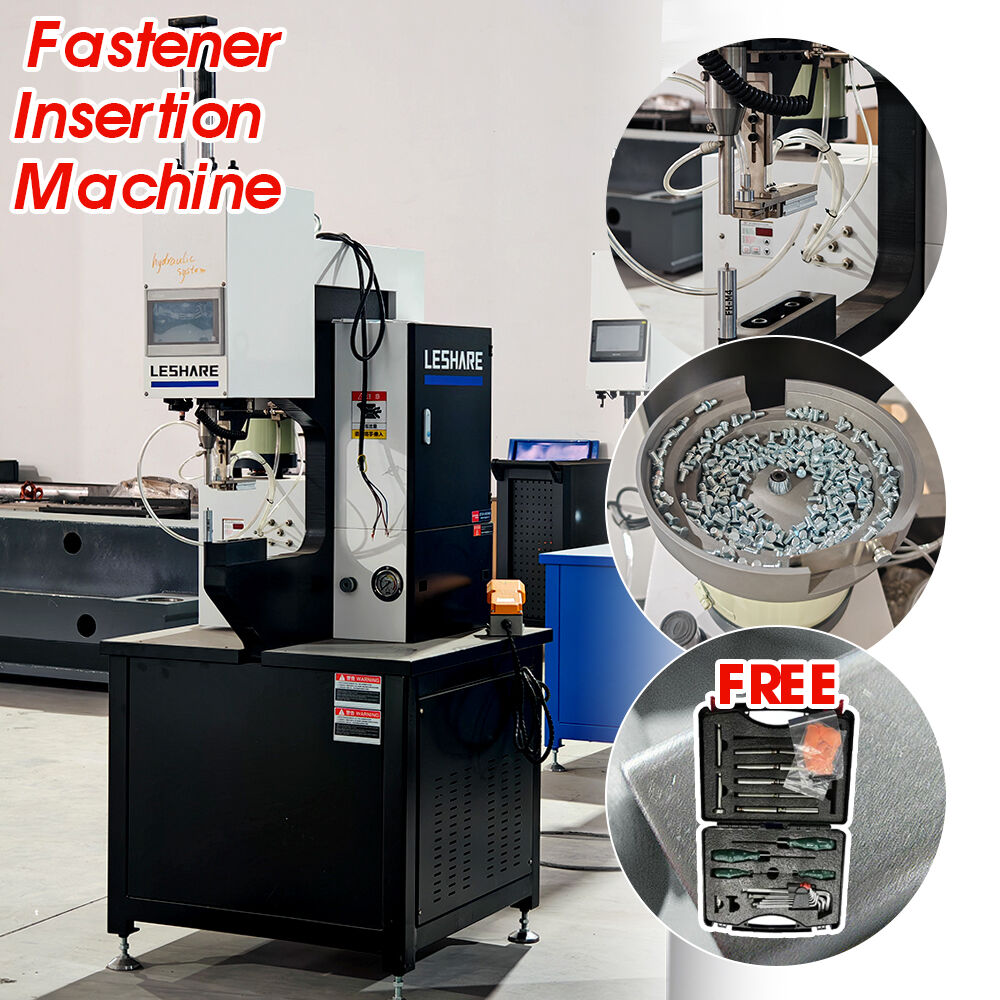
V moderních výrobních prostředích je stroj pro vkládání spojovacích prvků kritickým zařízením, které výrazně zvyšuje výrobní výkon a snižuje manuální práci. Stejná mechanická síla a rychlost, které činí toto zařízení tak efektivní, však na výrobní ploše zároveň představují skutečná bezpečnostní rizika. Pochopení toho, které bezpečnostní funkce jsou nejdůležitější, není pouze formální požadavek na splnění předpisů – je to základní odpovědnost každého vedoucího výroby, bezpečnostního důvěrníka a majitele továrny, kteří tuto technologii nasazují.
A stroj pro vkládání spojovacích prvků funguje za významného pneumatického nebo hydraulického tlaku, často přitlačuje kovové spojovací prvky, jako jsou matice, šrouby a vzdálené podložky, do plechových, plastových nebo kompozitních dílů při vysoké frekvenci cyklů. Protože obsluha pracuje v těsné blízkosti lisovací hlavy a nástrojů, hrozí bez vhodně navržených bezpečnostních opatření významné riziko zranění rukou, zápěstí a prstů. Tento článek se zabývá bezpečnostními funkcemi, které mají nejvyšší váhu při hodnocení, nákupu nebo auditu stroje pro vkládání spojovacích prvků v tovární výrobě.
Mechanické ochrany a fyzické bariérové systémy
Pevné a nastavitelné ochrany kolem lisovací zóny
Lisovací zóna stroj pro vkládání spojovacích prvků je místo, kde je aplikována nejvyšší koncentrace síly, a proto je to nejnebezpečnější oblast během provozu. Neustavitelné ochranné kryty – tuhé uzavřené kryty připevněné přímo k rámu stroje – poskytují trvalou fyzickou bariéru, která brání náhodnému přístupu do pracovní oblasti nástrojů během jednoho cyklu. Tyto kryty by měly být navrženy z odolných materiálů, jako je ocel nebo polykarbonát, a měly by splňovat příslušné normy pro bezpečnost strojů, aby zaručovaly odolnost vůči náhodnému nárazu bez deformace.
Nastavitelné ochranné kryty jsou také důležité, protože a stroj pro vkládání spojovacích prvků často zpracovává různé rozměry dílů a typy spojovacích prvků v rámci jednotlivých výrobních šarží. Nastavitelná ochrana umožňuje přemístit bariéru bez úplného odstranění ochrany, takže bezpečnostní prostor se přizpůsobí obrobku, aniž by došlo k vystavení obsluhy riziku. Tato flexibilita výrazně prospívá továrnám provozujícím výrobní linky s vysokou směsí výrobků a nízkým objemem výroby, protože eliminuje pokušení provozovat stroj bez jakékoli ochrany pouze proto, že daná konfigurace ochrany neodpovídá aktuálnímu úkolu.
Pravidelné kontrolní plány pro všechny pevné i nastavitelné ochrany jsou nepostradatelnou součástí údržby. Ochrana, která je ohnutá, prasklá nebo nesprávně znovu nainstalovaná, poskytuje falešný pocit bezpečí. Kontroly bezpečnosti ve výrobní hale by měly zahrnovat samostatnou položku kontrolního seznamu, která ověřuje integritu a správné umístění každé ochrany na každém stroj pro vkládání spojovacích prvků stroji v zařízení.
Požadavky na ovládání lisu dvěma rukama
Jedním z nejúčinnějších a nejvíce uznávaných bezpečnostních ovládacích prvků pro jakýkoli lisovací stroj je systém ovládání dvěma rukama. stroj pro vkládání spojovacích prvků stroj vybavený touto funkcí vyžaduje, aby obsluha současně stiskla a podržela dvě oddělené spouštěcí tlačítka nebo tlačítka pro dlaň, než se lisovací hlava začne snižovat. Fyzické oddělení ovládacích prvků zajistí, že v okamžiku spuštění budou obě ruce obsluhy mimo oblast nástroje, čímž se mechanicky vyloučí možnost, že by se ruka nacházela pod lisovací hlavou při spuštění cyklu.
Časové okno mezi stiskem tlačítek je také kritické. Správně navržený systém ovládání dvěma rukama na stroj pro vkládání spojovacích prvků vyžaduje aktivaci obou tlačítek v rámci úzkého časového okna — obvykle 0,5 sekundy nebo méně — aby se zabránilo tomu, že operátor stiskne jedno tlačítko, vloží ruku do nebezpečné zóny a poté stiskne druhé tlačítko. Jakýkoli systém, který umožňuje širší časový rozestup nebo který v režimu obejití umožňuje ovládání jednou rukou, je považován za neshodný s požadavky průmyslové bezpečnosti.
Při hodnocení stroj pro vkládání spojovacích prvků kupující by měli ověřit, zda je systém ovládání oběma rukama certifikován podle příslušného standardu, například ISO 13851, a zda je řídicí obvod vyhodnocen z hlediska bezpečnosti, nikoli pouze založen na jednoduché reléové konfiguraci, která by mohla selhat způsobem ohrožujícím bezpečnost. Certifikované bezpečnostně vyhodnocené řídicí systémy jsou navrženy tak, aby detekovaly poruchy a přešly do bezpečného, nefunkčního stavu místo toho, aby nadále prováděly cykly.
Elektronické bezpečnostní systémy a senzory
Světelné záclony a zařízení pro detekci přítomnosti
Světelné záclony jsou fotoelektrická bezpečnostní zařízení, která vytvářejí neviditelnou infračervenou bariéru napříč vstupním bodem lisovací zóny na stroj pro vkládání spojovacích prvků . Pokud jakýkoli předmět – včetně prstu, ruky nebo nástroje – přeruší světelnou záclonu v okamžiku, kdy je stroj v provozním stavu, systém okamžitě zastaví lisovací cyklus nebo zabrání jeho spuštění. Světelné záclony poskytují bezkontaktní ochranné řešení, které je zvláště užitečné v případech, kdy operátoři potřebují častý přístup do pracovní oblasti, protože nevyžadují fyzické otevírání a zavírání ochranné dveře při každém vložení součásti.
Rozlišení světelné záclony určuje nejmenší předmět, který dokáže detekovat. Pro stroj pro vkládání spojovacích prvků používané v prostředích, kde by prsty obsluhy mohly proniknout do nebezpečné zóny, musí mít záclona dostatečně jemné rozlišení pro detekci proniknutí prstu – obvykle rozlišení 14 mm nebo lepší. Montáž světelné záclony s nedostatečným rozlišením pro danou aplikaci vytváří falešný pocit ochrany a je třeba se jí vyhnout při specifikaci stroje.
Přítomnostní senzorové rošty umístěné před strojem představují doplňkovou vrstvu ochrany. Tyto tlakově citlivé podlahové rošty detekují, když operátor stojí v definovaném bezpečnostním obvodu, a lze je propojit se stroj pro vkládání spojovacích prvků řídicím systémem tak, aby omezily určité vysokorizikové operace – například ruční reset po poruše – pokud není potvrzeno, že se operátor nachází v bezpečné poloze mimo oblast nástrojů.
Nouzové zastavení a bezpečnostně hodnocené řídicí obvody
Každý stroj pro vkládání spojovacích prvků provoz v továrním prostředí vyžaduje, aby byly stroje vybaveny jasně označenými a snadno přístupnými tlačítky nouzového zastavení. Tato tlačítka nouzového zastavení (E-stop) musí být umístěna na několika místech kolem stroje – včetně pracoviště obsluhy i všech přístupových bodů pro údržbu – tak, aby jakákoli osoba v blízkosti mohla provoz okamžitě zastavit, aniž by musela sahat přes nebo kolem stroje, aby ovládací prvek našla. Tlačítka nouzového zastavení musí být typu se zámkem, což znamená, že zůstávají aktivní, dokud je neobnoví kvalifikovaná osoba, čímž se zabrání automatickému restartování stroje po bezpečnostním přerušení.
Architektura řídicího obvodu za tlačítkem nouzového zastavení je stejně důležitá. Bezpečnostní reléový modul nebo programovatelný bezpečnostní řídicí systém musí monitorovat obvod tlačítka nouzového zastavení na stroj pro vkládání spojovacích prvků v redundantní konfiguraci, aby jediná porucha komponentu nezablokovala funkci nouzového zastavení bez varování. Bezpečnostní obvody kategorie 3 nebo kategorie 4, jak jsou definovány normou ISO 13849, poskytují úroveň redundancy vhodnou pro stroje s touto třídou nebezpečí. Výrobny by měly při nákupu nového zařízení požadovat dokumentaci o úrovni výkonnosti bezpečnostního obvodu. stroj pro vkládání spojovacích prvků .
Pneumatické a hydraulické bezpečnostní řízení
Uvolnění tlaku a ochrana proti nadměrnému tlaku
Pneumatický stroj pro vkládání spojovacích prvků vytváří sílu vložení stlačeným vzduchem, a úrovně tlaku – často se pohybující od několika barů až po velmi vysoké hodnoty u náročných aplikací – představují významné nebezpečí spojené se zásobovanou energií. Uvolňovací ventily musí být správně dimenzovány a nastaveny tak, aby zabránily překročení jmenovitého provozního tlaku systému za jakýchkoli poruchových podmínek, včetně ucpané výfukové trubky nebo poruchy regulátoru tlaku. Tyto ventily je třeba pravidelně testovat jako součást preventivního údržbového programu stroje.
Stejně důležitý je také bezpečnostní výfukový ventil, který je navržen tak, aby uvolnil pneumatický obvod při odpojení stroje od napájení nebo při aktivaci nouzového zastavení. stroj pro vkládání spojovacích prvků správně navrženém stroji by mělo aktivování nouzového zastavení současně přerušit dodávku stlačeného vzduchu a vypustit veškerý zbytkový tlak z obvodu pohonných prvků, čímž se zajistí, že se lisovací hlava po vydání příkazu k zastavení nemůže snížit pod vlivem uloženého tlaku. Stroje, které zachovávají tlak v systému i během události nouzového zastavení, představují nepřijatelné zbytkové riziko při výměně nástrojů nebo odstraňování zablokování.
Ustanovení pro uzamčení a označení
Možnost uzamčení a označení (LOTO) je základní bezpečnostní požadavek pro jakýkoli stroj pro vkládání spojovacích prvků který vyžaduje údržbu, výměnu nástrojů nebo činnosti k odstranění zablokování. Stroj by měl mít vyhrazené izolační body – jasně označené a snadno přístupné – jak pro elektrické napájení, tak pro pneumatické napájení. Každý izolační bod by měl umožňovat použití zámku typu LO/TO (lockout/tagout), který umožňuje zavěšení více zámků, aby každý technik pracující na stroji mohl před vstupem do nebezpečné zóny umístit svůj vlastní zámek.
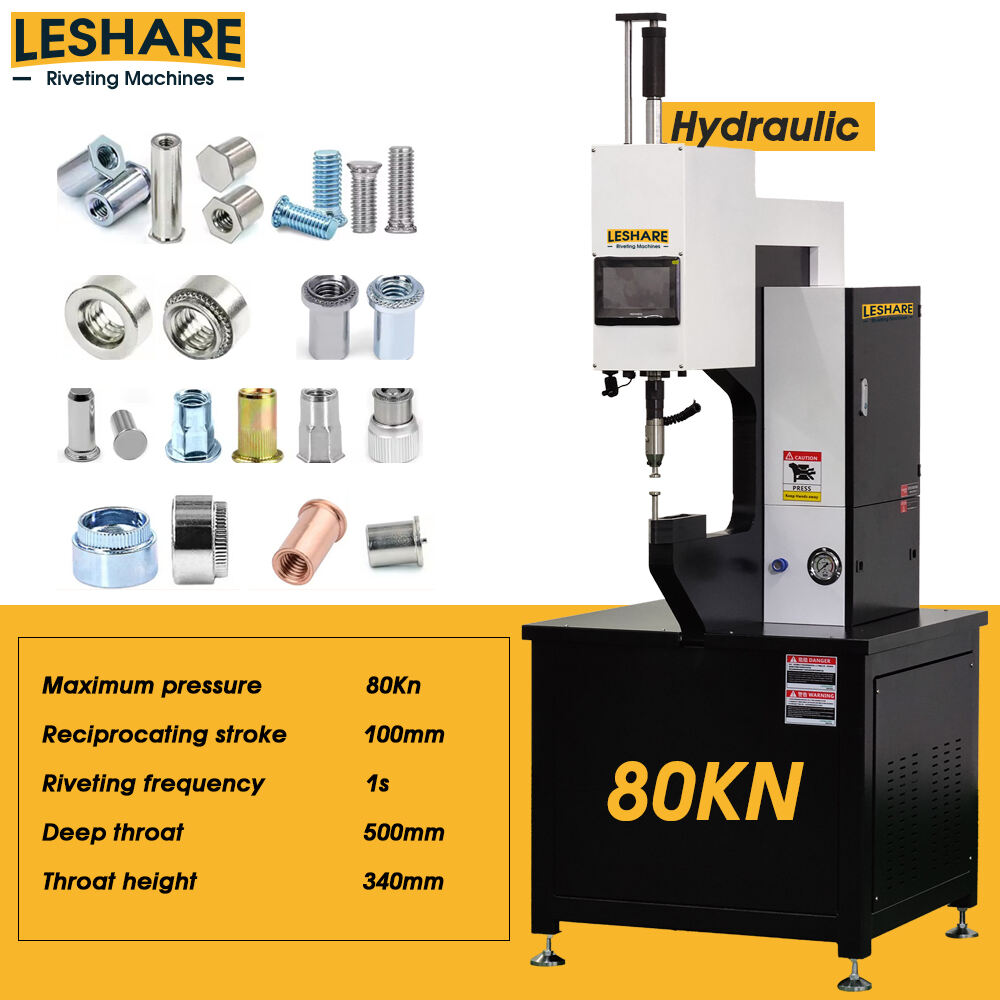
A stroj pro vkládání spojovacích prvků který nemá řádně navržená opatření pro LO/TO (lockout/tagout), nutí údržbové pracovníky k improvizaci řešení, čímž se zvyšuje riziko chyb a úrazů. Výrobny by měly před zahájením jakékoli údržby provést audit všech strojů z hlediska souladu s požadavky LO/TO a výrobce nebo dodavatel stroje by měl jako součást dokumentace k uvedení do provozu poskytnout podrobný postup řízení energie specifický pro daný model stroje.
Školení obsluhy, ergonomie a integrace do pracovního prostředí
Strukturované certifikování obsluhy a průběžné školení
I nejlépe navržené bezpečnostní prvky na stroj pro vkládání spojovacích prvků lze překonat nebo obejít nezkušeným nebo nepozorným obsluhovatelem. Strukturované školicí programy, které zahrnují rozpoznávání nebezpečí, správnou obsluhu stroje, kontrolu ochranných zařízení a postupy v nouzových situacích, jsou nezbytné pro každou osobu, která stroj obsluhuje, nastavuje nebo udržuje. Školení musí být dokumentováno a obsluhovatelé by měli být pravidelně znovu hodnoceni – nikoli pouze při počáteční kvalifikaci – aby byla zajištěna udržitelnost odbornosti při změnách postupů nebo konfigurací nástrojů.
Školení pro stroj pro vkládání spojovacích prvků by mělo rovněž zahrnovat postup v případě poruch: jak správně odstranit zablokování křížového šroubu bez sahání do pracovní oblasti nástroje, jak rozpoznat a nahlásit chybně fungující bezpečnostní zařízení a kdy je třeba problém předat inženýrům nebo oddělení údržby místo pokusu o jeho opravu na místě. Kultura, ve které se obsluhovatelé cítí oprávněni zastavit výrobu a nahlásit bezpečnostní rizika, má vyšší hodnotu než jakékoli jednotlivé hardwarové bezpečnostní opatření.
Ergonomický design ke snížení rizika způsobeného únavou
Únavu operátora je významným a často podceňovaným příspěvkem k pracovním úrazům spojeným s stroj pro vkládání spojovacích prvků když jsou operátoři nepohodlní, unavení nebo pracují v nepřirozených polohách, zpomalují se jejich reakční doby, jejich pozornost se rozptyluje a mají větší sklon přeskakovat bezpečnostní opatření. Ergonomicky navržená pracoviště – s nastavitelnou pracovní výškou, pohodlnou dosahovou vzdáleností ke spouštěcím ovládacím prvkům a dostatečným osvětlením pracovní oblasti – přímo podporují bezpečnější provoz po celou dobu výrobní směny.
Vibrace a hluk jsou rovněž ergonomickými riziky spojenými s stroj pro vkládání spojovacích prvků dlouhodobé vystavení vibracím stroje přenášeným prostřednictvím povrchů pracoviště nebo vysokofrekvenčnímu impulznímu hluku může přispívat k akumulaci fyzického zatížení a poškození sluchu. Izolace stroje pomocí protivibračních podložek, poskytnutí sluchové ochrany v pracovní zóně a rotace obsluhy mezi různými úkoly, pokud je to prakticky možné, jsou opatření, která snižují dlouhodobé ergonomické riziko a zároveň zachovávají efektivitu výroby.
Při specifikaci nového stroj pro vkládání spojovacích prvků , by měly týmy odpovědné za nákup ve výrobě posoudit ergonomický návrh rozhraní pro obsluhu spolu s technickými výkonnostními parametry stroje. Stroj, který dosahuje vysokých frekvencí cyklů, ale zároveň generuje nadměrný hluk, vibrace nebo nutí obsluhu udržovat nepohodlnou pracovní polohu, bude mít skryté náklady ve formě vyššího počtu úrazů a snížené produktivity obsluhy v průběhu času.
Často kladené otázky
Jaká je nejdůležitější bezpečnostní funkce u stroje pro vkládání spojovacích prvků používaného ve výrobě vysokého objemu?
U výroby ve velkém množství je systém ovládání dvěma rukama v kombinaci s vhodně dimenzovaným bezpečnostním obvodem obecně považován za nejdůležitější funkci, neboť poskytuje přímou mechanickou a elektrickou bariéru proti zranění rukou během každého jednotlivého tlačného cyklu. Bezpečnostní světelné závory představují důležitou doplňkovou vrstvu ochrany, avšak ovládání dvěma rukama přímo řeší hlavní nebezpečí v místě provozu.
Jak často je třeba kontrolovat bezpečnostní zařízení na stroji pro vkládání spojovacích prvků?
Bezpečnostní zařízení na stroji pro vkládání spojovacích prvků je třeba funkčně testovat na začátku každé výrobní směny u dynamických komponent, jako jsou bezpečnostní světelné závory a nouzová vypínací zařízení. Úplné dokumentované kontroly všech mechanických krytů, pneumatických bezpečnostních ventilů a integrity řídicího obvodu je třeba provádět nejméně jednou měsíčně, přičemž komplexní bezpečnostní audit se provádí ročně nebo pokaždé, když dojde ke významné úpravě stroje nebo jeho nástrojového nastavení.
Lze zařízení pro vkládání spojovacích prvků bezpečně provozovat, pokud nejsou na místě všechny jeho původní ochranné kryty?
Provoz zařízení pro vkládání spojovacích prvků bez všech původních ochranných krytů je vážným porušením bezpečnostních předpisů ve většině právních systémů a výrazně zvyšuje riziko vážného zranění obsluhy. Pokud musí být ochranný kryt dočasně odstraněn kvůli údržbě nebo nastavení nástrojů, musí být zařízení úplně odpojeno od napájení a uzamčeno v rámci formálního postupu uzamčení/označení (lockout/tagout), než kterákoli osoba vstoupí do nebezpečné zóny. Výrobní provoz nesmí nikdy probíhat za přítomnosti chybějících nebo obejdených ochranných krytů.
Jakou roli hraje školení obsluhy ve srovnání s technickými opatřeními u zařízení pro vkládání spojovacích prvků?
Technická opatření — jako jsou fyzické ochrany, světelné záclony, ovládací prvky pro obě ruce a bezpečnostní obvody s certifikovanou úrovní bezpečnosti — tvoří primární ochrannou vrstvu na strojích pro vkládání spojovacích prvků, protože jejich funkčnost nezávisí na chování obsluhy. Školení obsluhy je kritickou doplňkovou vrstvou, která zajišťuje, že zaměstnanci pochopí, jak tyto ochranné prvky správně používat, rozpoznají jejich poruchu a za žádných okolností je nepřekonají kvůli tlaku na výrobu. Obě vrstvy spolu úzce spolupracují, avšak technická opatření nesmí být nikdy nahrazena pouze školením.
Obsah
- Mechanické ochrany a fyzické bariérové systémy
- Elektronické bezpečnostní systémy a senzory
- Pneumatické a hydraulické bezpečnostní řízení
- Školení obsluhy, ergonomie a integrace do pracovního prostředí
-
Často kladené otázky
- Jaká je nejdůležitější bezpečnostní funkce u stroje pro vkládání spojovacích prvků používaného ve výrobě vysokého objemu?
- Jak často je třeba kontrolovat bezpečnostní zařízení na stroji pro vkládání spojovacích prvků?
- Lze zařízení pro vkládání spojovacích prvků bezpečně provozovat, pokud nejsou na místě všechny jeho původní ochranné kryty?
- Jakou roli hraje školení obsluhy ve srovnání s technickými opatřeními u zařízení pro vkládání spojovacích prvků?