 EN

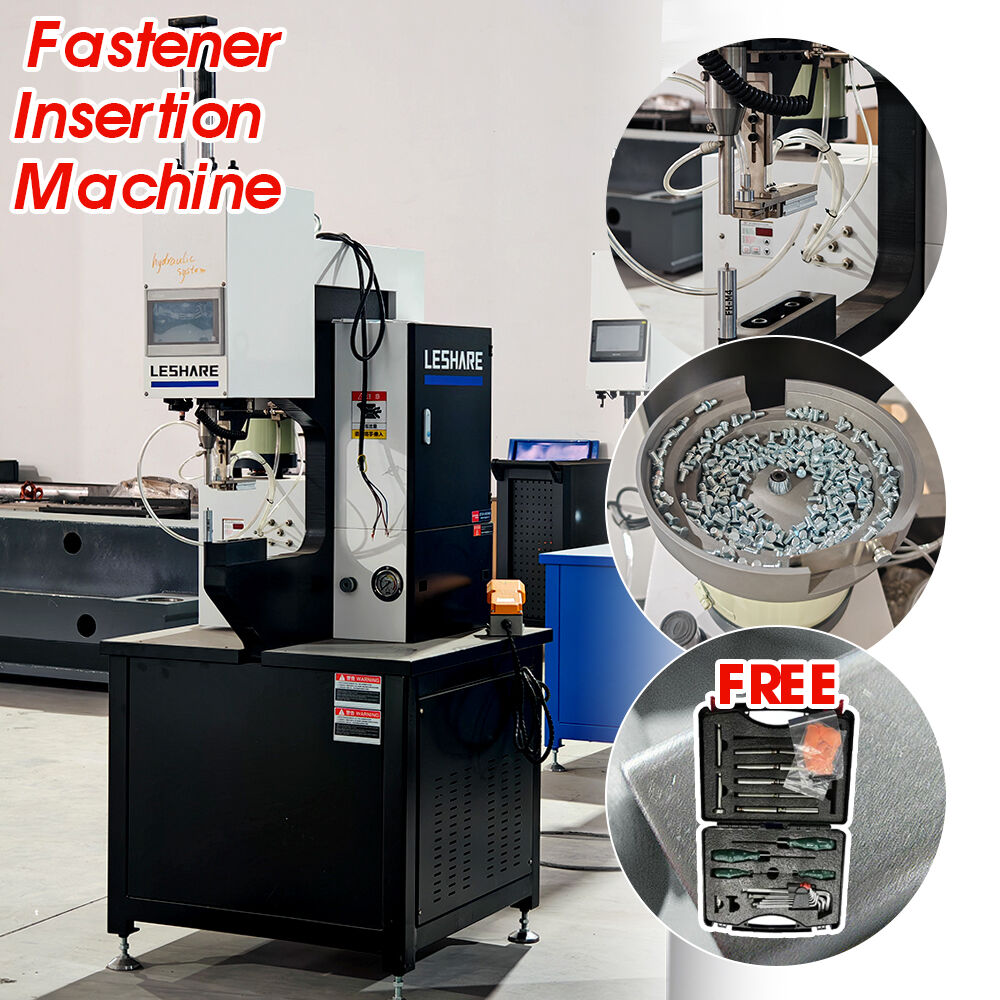
Modern üretim ortamlarında, bir sıkma Makinesi üretim verimini büyük ölçüde artırır ve elle yapılan iş gücünü azaltan kritik bir ekipmandır. Ancak bu ekipmanın verimliliğini sağlayan aynı mekanik güç ve hız, fabrika zemininde gerçek güvenlik riskleri de beraberinde getirir. Hangi güvenlik özelliklerinin en çok önem taşıdığını anlamak, yalnızca bir uyum kontrol kutusu değildir; bu teknolojiyi kullanan her üretim müdürü, güvenlik görevlisi ve fabrika sahibi için temel bir sorumluluktur.
Bir sıkma Makinesi önemli ölçüde pnömatik veya hidrolik kuvvet altında çalışır ve genellikle somunlar, cıvatalar ve bağlantı elemanları gibi sabitleme parçalarını yüksek çevrim oranlarında sac metal, plastik paneller veya kompozit montajlara basar. Operatörler pres başlığı ve takımlarına yakın mesafede çalıştıkları için, uygun şekilde mühendislik yapılmış güvenlik önlemleri alınmadıkça el, bilek ve parmak yaralanma riski oldukça yüksektir. Bu makale, fabrika kullanımında bir sabitleme parçası yerleştirme makinesinin değerlendirilmesi, satın alınması veya denetlenmesi sırasında en büyük ağırlığa sahip güvenlik özelliklerini incelemektedir.
Mekanik Koruma ve Fiziksel Engel Sistemleri
Pres Bölgesi Etrafındaki Sabit ve Ayarlanabilir Koruyucular
Bir presin pres bölgesi sıkma Makinesi en yüksek kuvvet yoğunluğunun uygulandığı bölgedir ve bu nedenle çalışma sırasında en tehlikeli alandır. Sabit koruyucular — makine çerçevesine doğrudan cıvatalanmış rijit muhafazalar — bir çevrim süresince takımlama alanına kazara erişimi önleyen kalıcı fiziksel bir bariyer sağlar. Bu koruyucular, çelik veya polikarbonat gibi dayanıklı malzemelerden tasarlanmalı ve rastlantısal darbeye dayanabilmeleri için deformasyona uğramadan ilgili makine güvenliği standartlarına uygun olmalıdır.
Ayarlabilir koruyucular da önemlidir çünkü bir sıkma Makinesi üretim süreçleri boyunca farklı parça boyutları ve bağlantı elemanı tipleriyle sıkça uğraşır. Ayarlanabilir bir koruma, bariyerin tamamen korumayı kaldırmadan yeniden konumlandırılmasını sağlar; bu sayede güvenlik alanı, operatörü riske atmadan iş parçasına uyarlanabilir. Yüksek çeşitlilikte, düşük hacimli üretim hatları çalıştıran fabrikalar, bu esneklikten önemli ölçüde yararlanır; çünkü belirli bir koruma konfigürasyonunun mevcut işe uymaması nedeniyle korumanın hiç takılmadan makinenin çalıştırılmasına yönelik cazibeyi ortadan kaldırır.
Tüm sabit ve ayarlanabilir korumalar için düzenli muayene programları, vazgeçilmez bir bakım uygulamasıdır. Eğrilmiş, çatlamış veya yanlış şekilde yeniden monte edilmiş bir koruma, yanıltıcı bir güvenlik hissi verir. Fabrika güvenlik denetimleri, tesis içindeki her bir makinedeki tüm korumaların bütünlüğünü ve doğru konumlandırıldığını doğrulayan özel bir kontrol listesi maddesi içermelidir. sıkma Makinesi tesisteki makine
Pres Çalıştırması İçin İki El Kontrol Gereksinimleri
Baskı tipi herhangi bir makine için en etkili ve en yaygın olarak tanınan güvenlik kontrollerinden biri, iki el ile çalıştırılan kontrol sistemidir. Bu özelliğe sahip bir sıkma Makinesi makinede operatörün baskı başlığı aşağı inmeden önce, birbirinden ayrı konumlandırılmış iki adet tetikleme düğmesi veya avuç içi düğmesine aynı anda basıp basılı tutması gerekir. Kontrol cihazlarının fiziksel ayrılması, operatörün her iki elinin de tetikleme anında kalıp alanından uzakta olmasını sağlar; bu da döngüyü başlatırken elin baskı başlığının altına girmesini mekanik olarak imkânsız hale getirir.
Makinede iki el ile çalıştırılan kontrol sisteminin düğmelere basma arasındaki zaman aralığı da kritik öneme sahiptir. Doğru şekilde tasarlanmış bir iki el ile çalıştırılan kontrol sistemi üzerinde sıkma Makinesi i̇şletmenin bir düğmeye basıp elini tehlikeli bölgeye soktuktan sonra ikinci düğmeye basmasını önlemek amacıyla her iki düğmenin de dar bir zaman aralığında — genellikle 0,5 saniye veya daha az — aktive edilmesini gerektirir. Zamanlama aralığını genişleten veya geçici bypass modunda tek elle çalışmayı sağlayan herhangi bir sistem, fabrika güvenliği açısından uygun kabul edilmemelidir.
Bir değerlendirme yaparken sıkma Makinesi alıcılar, iki elle kumanda sisteminin ISO 13851 gibi ilgili standartlara uygun olarak sertifikalandırıldığını ve kontrol devresinin güvenilirliği yüksek güvenlik dereceli bir yapıya sahip olduğunu — tehlikeli bir şekilde arızalanabilecek basit bir röle konfigürasyonuna dayanmadığını — doğrulamalıdır. Sertifikalı güvenlik dereceli kontrol sistemleri, arızaları tespit edebilmek ve döngüye devam etmek yerine güvenli, işlevsiz bir duruma geçebilmek için tasarlanmıştır.
Elektronik Güvenlik Sistemleri ve Sensörler
Işık Perdeleri ve Varlık Algılama Cihazları
Işık perdeleri, bir pres bölgesine erişim noktasu boyunca görünmez bir kızılötesi bariyer oluşturan fotoelektrik güvenlik cihazlarıdır. sıkma Makinesi makine hazır durumdayken herhangi bir nesne — parmak, el ya da bir araç dahil — ışık perdesini keserse sistem anında pres çevrimini durdurur veya başlatmasını engeller. Işık perdeleri, operatörlerin çalışma alanına sık sık erişmesi gereken durumlarda özellikle değerli olan, temas gerektirmeyen bir koruma çözümü sağlar; çünkü her parça yükleme işlemi için fiziksel bir koruma kapısının açılması ve kapatılması gerekmez.
Işık perdesinin çözünürlüğü, algılayabileceği en küçük nesneyi belirler. Bir sıkma Makinesi operatörlerin parmaklarının tehlikeli bölgeye girebileceği ortamlarda kullanılır; perde çözünürlüğü, bir parmak girişi tespit edilebilecek kadar ince olmalıdır — genellikle 14 mm çözünürlük veya daha iyisi. Uygulama için yetersiz çözünürlüğe sahip bir ışık perdesi kurmak, yanlış bir güvenlik hissi yaratır ve makine spesifikasyonu aşamasında bu durumdan kaçınılmalıdır.
Makinenin önünde yerleştirilen varlık algılama matları, koruma açısından tamamlayıcı bir katmandır. Bu basınca duyarlı zemin matları, operatörün tanımlanan güvenlik çevresinde durduğunu algılar ve sıkma Makinesi operatörün takım tezgâhı alanından uzakta güvenli bir konumda olduğu doğrulandığı sürece belirli yüksek riskli işlemlerin — örneğin bir arıza sonrası manuel sıfırlama — kısıtlanabilmesi amacıyla kontrol sistemiyle kilitlenebilir.
Acil Durdurma Sistemleri ve Güvenlik Dereceli Kontrol Devreleri
Her sıkma Makinesi bir fabrika ortamında çalışan makineler, açıkça etiketlenmiş ve kolayca erişilebilir acil durdurma düğmeleriyle donatılmalıdır. Bu acil durdurma düğmeleri (E-durdurma), operatör istasyonu ile bakım erişim noktaları da dahil olmak üzere makinenin çevresinde birden fazla noktada yerleştirilmelidir; böylece makineye yakın bulunan herhangi bir kişi, kontrolü bulmak için makinenin üzerinden veya etrafından uzanmadan işlemi hemen durdurabilsin. Acil durdurma düğmeleri, güvenlik kesintisinden sonra makinenin otomatik olarak yeniden başlatılmasını önlemek amacıyla, yetkili bir kişi tarafından bilinçli olarak sıfırlanana kadar etkin kalacak şekilde kilitlenebilir (latching) tipte olmalıdır.
E-durdurma düğmesinin arkasındaki kontrol devresi mimarisi de aynı derecede önemlidir. Güvenlik dereceli bir röle modülü ya da programlanabilir güvenlik denetleyicisi, E-durdurma devresini sıkma Makinesi acil durdurma fonksiyonunun sessizce devre dışı kalmasını önleyecek şekilde, yedekli bir yapıda olmalıdır. ISO 13849 standardı tarafından tanımlanan Güvenlik Devresi Kategorisi 3 veya Kategori 4, bu tür tehlikelere sahip makineler için uygun düzeyde yedekliliği sağlar. Fabrikalar, yeni bir sıkma Makinesi .
Pnömatik ve Hidrolik Güvenlik Kontrolleri
Basınç Tahliyesi ve Aşırı Basınç Koruması
Bir pneumatik sıkma Makinesi kılavuzun yerleştirme kuvvetini sıkıştırılmış hava ile oluşturur ve söz konusu basınç seviyeleri — genellikle birkaç bar ile ağır iş uygulamaları için çok yüksek değerler arasında değişir — önemli ölçüde depolanmış enerji tehlikesi oluşturur. Sistem, tıkanmış bir egzoz yolu veya arızalı bir basınç regülatörü gibi herhangi bir arıza durumunda nominal işletme basıncını aşmaması için basınç tahliye valfleri doğru boyutlandırılmalı ve ayarlanmalıdır. Bu valfler, makinenin önleyici bakım programının bir parçası olarak periyodik olarak test edilmelidir.
Aynı derecede önemli olan, makine enerjisiz hale getirildiğinde veya acil durdurma (E-stop) tetiklendiğinde pnömatik devreyi boşaltmak için tasarlanmış egzoz güvenlik valfidir. Doğru şekilde tasarlanmış bir sıkma Makinesi sistemin acil durdurma fonksiyonu etkinleştirildiğinde, aynı anda pnömatik besleme kesilmeli ve aktüatör devresindeki herhangi bir artan basınç boşaltılmalıdır; böylece durdurma komutu verildikten sonra depolanan basınç nedeniyle pres başlığı aşağı doğru hareket edemeyecek şekilde güvenli bir durum sağlanır. Acil durdurma olayı sırasında sistem basıncını koruyan makineler, kalıp değişimi veya tıkanıklık giderme işlemleri sırasında kabul edilemez düzeyde kalan bir risk oluşturur.
Kilitleme ve Etiketleme Düzenlemeleri
Kilitleme/etiketleme (LOTO) özelliği, herhangi bir sıkma Makinesi bakım, takımların değiştirilmesi veya tıkanıklık giderme işlemleri gerektiren makine. Makinenin elektrik enerjisi ve pnömatik enerji beslemesi için ayrılmış, açıkça işaretlenmiş ve kolayca erişilebilir izolasyon noktaları bulunmalıdır. Her bir izolasyon noktası, birden fazla kilit kullanılabilecek şekilde tasarlanmış bir kilitleme çatalı (hasp) kabul etmelidir; bu sayede makine üzerinde çalışan her teknisyen, tehlikeli bölgeye erişmeden önce kendi kilidini uygulayabilir.
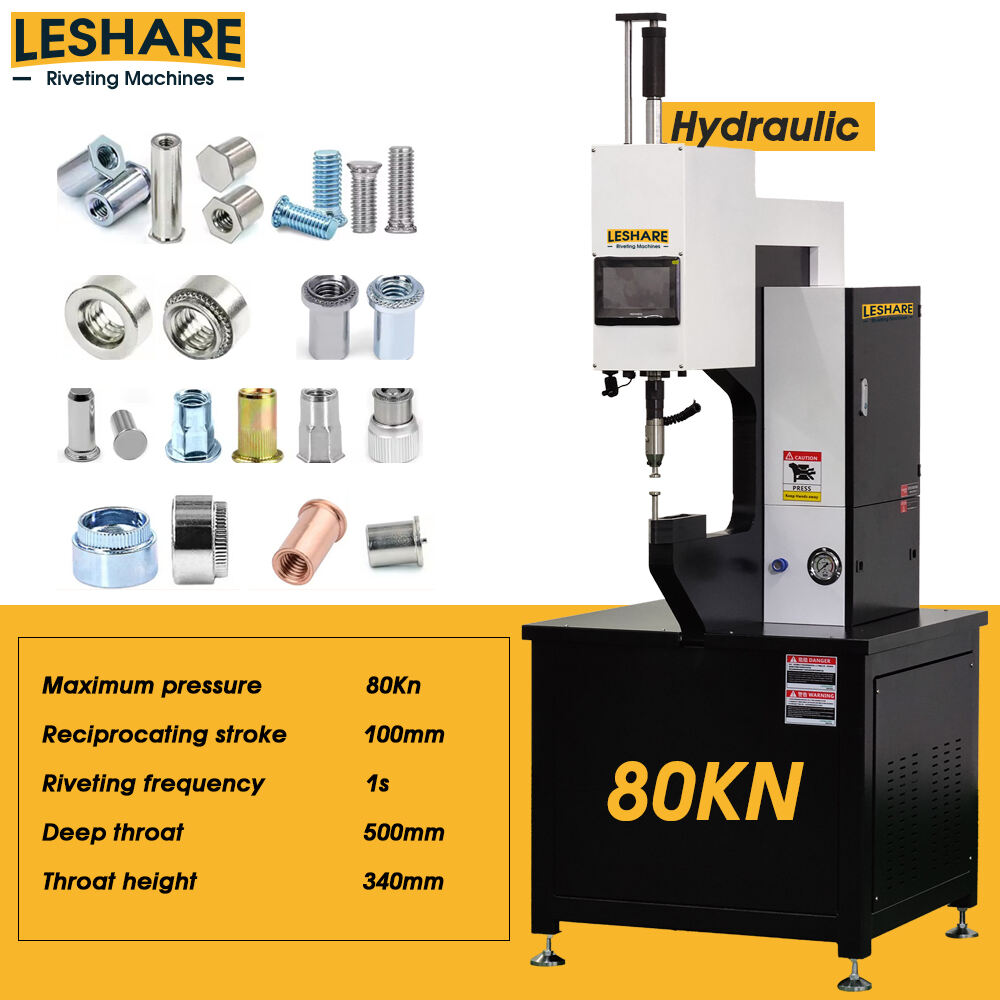
Bir sıkma Makinesi uygun şekilde tasarlanmış kilitleme-çıkarma (LOTO) düzenlemelerine sahip olmayan makine, bakım personelinin geçici çözümler üretmesine neden olur; bu da hata riskini artırır ve yaralanma olasılığını yükseltir. Fabrikalar, bakım çalışmaları başlatılmadan önce tüm makineleri LOTO uyumluluğu açısından denetlemelidir; ayrıca makine üreticisi veya tedarikçisi, devreye alma belgelerinin bir parçası olarak makine modeline özel ayrıntılı enerji kontrol prosedürünü sağlamalıdır.
Operatör Eğitimi, Ergonomi ve İş Yeri Entegrasyonu
Yapılandırılmış Operatör Sertifikalandırması ve Sürekli Eğitim
Bir makinede en iyi mühendislikle tasarlanmış güvenlik özellikleri bile sıkma Makinesi eğitimsiz veya dikkatsiz bir operatör tarafından yenilebilir veya atlatılabilir. Tehlike tanıma, doğru makine işletimi, koruyucu cihazların muayenesi ve acil durum prosedürleri konularını kapsayan yapılandırılmış eğitim programları, makineyi çalıştıran, ayarlayan veya bakımını yapan herkes için zorunludur. Eğitimler belgelendirilmeli ve operatörler, yalnızca başlangıçta değil, süreçler veya takımların yapılandırmaları değiştiğinde de yetkinliklerinin sürdüğünden emin olmak amacıyla periyodik olarak yeniden değerlendirilmelidir.
Bir için eğitim sıkma Makinesi ayrıca şeyler ters gittiğinde ne yapılması gerektiğini de kapsamalıdır: takımların çalışma alanına elle girilmeden bir bağlantı elemanı tıkanıklığının nasıl doğru şekilde giderileceği, arızalı bir güvenlik cihazının nasıl tanınacağı ve rapor edileceği ile bir sorunun mühendislik veya bakım birimine yönlendirilmesi gerektiği zamanlar — sahada geçici bir çözüm denemek yerine. Operatörlerin üretimini durdurup güvenlikle ilgili endişelerini bildirmeye yetkili hissettiği bir kültür, tek başına herhangi bir donanım güvenlik önleminden daha değerlidir.
Yorgunluk Kaynaklı Riski Azaltmak İçin Ergonomik Tasarım
Operatör yorgunluğu, bir ile ilgili işyeri yaralanmalarına önemli ve çoğunlukla hafife alınan bir katkı faktörüdür. sıkma Makinesi operatörler rahat değilse, yorgunsa veya rahatsız pozisyonlarda çalışıyorsa tepki süreleri yavaşlar, dikkatleri dağılır ve güvenlik kontrolleriyle ilgili kısayollar kullanma olasılıkları artar. Ayarlanabilir çalışma yüksekliğine sahip, aktüasyon kontrol cihazlarına rahat ulaşım mesafeleri sunan ve çalışma alanını yeterince aydınlatan ergonomik olarak tasarlanmış iş istasyonları, tam bir üretim vardiyesi boyunca daha güvenli işlemeyi doğrudan destekler.
Titreşim ve gürültü de bir ile ilişkili ergonomik endişe kaynaklarıdır. sıkma Makinesi uzun süreli maruziyet, iş istasyonu yüzeyleri aracılığıyla iletilen makine titreşimi veya yüksek çevrimli darbe gürültüsüne neden olabilir ve bu da birikimli fiziksel stres ile işitme kaybına katkıda bulunabilir. Makinenin titreşim önleyici ayaklar üzerine yerleştirilmesi, çalışma alanında işitme koruması sağlanması ve mümkün olduğunda operatörlerin farklı görevler arasında döndürülmesi, uzun vadeli ergonomik riski azaltırken üretim verimliliğini koruyan tüm önlemlerdir.
Yeni bir sıkma Makinesi belirtirken fabrika satın alma ekipleri, makinenin teknik performans özelliklerinin yanı sıra operatör arayüzünün ergonomik tasarımını da değerlendirmelidir. Yüksek çevrim hızı üreten ancak aşırı gürültü, titreşim veya operatör için rahatsız duruş pozisyonları yaratan bir makine, zamanla daha yüksek yaralanma oranlarına ve azalmış operatör verimliliğine neden olarak örtük maliyetler doğuracaktır.
SSS
Yüksek hacimli üretimde kullanılan bir bağlantı elemanı yerleştirme makinesinde en kritik güvenlik özelliği nedir?
Yüksek hacimli üretimde, iki el kontrolü aktüasyon sistemi ile uygun derecelendirilmiş bir güvenlik devresinin birlikte kullanılması, her tek pres çevrimi sırasında el yaralanmalarına karşı doğrudan mekanik ve elektriksel bir bariyer sağladığı için genellikle en kritik özellik olarak kabul edilir. Işık perdeleri önemli bir ek koruma katmanı ekler; ancak iki el kontrolü, operasyon noktasındaki temel tehlikeye doğrudan yönelir.
Bir bağlantı elemanı yerleştirme makinesindeki güvenlik cihazları ne sıklıkla denetlenmelidir?
Bir bağlantı elemanı yerleştirme makinesindeki güvenlik cihazları, ışık perdeleri ve acil durdurma düğmeleri gibi dinamik bileşenler için her üretim vardiya başlangıcında fonksiyonel olarak test edilmelidir. Tüm mekanik koruyucular, pnömatik güvenlik valfleri ve kontrol devresi bütünlüğüne ilişkin tam belgelendirilmiş denetimler en az ayda bir kez yapılmalıdır; kapsamlı bir güvenlik denetimi ise yıllık olarak veya makineye ya da takımlandırma düzenine önemli bir değişiklik yapıldığında gerçekleştirilmelidir.
Bir bağlantı elemanı yerleştirme makinesi, orijinal koruyucularının tamamı yerinde olmadan güvenli bir şekilde çalıştırılabilir mi?
Bir bağlantı elemanı yerleştirme makinesini orijinal koruyucularının tamamı yerinde olmaksızın çalıştırmak, çoğu yargı bölgesinde ciddi bir güvenlik ihlalidir ve operatörün ağır yaralanma riskini büyük ölçüde artırır. Bir koruyucu bakım veya takımlı ayar amacıyla geçici olarak çıkarılmalıdır, bu durumda makine, herhangi bir kişi tehlike bölgesine girmeden önce resmi bir kilitli tutma/etiketleme (lockout/tagout) prosedürü kapsamında tamamen enerjiden kesilmeli ve kilitlenmelidir. Koruyucular eksik veya devre dışı bırakılmışken üretim faaliyetine asla devam edilmemelidir.
Bir bağlantı elemanı yerleştirme makinesinde operatör eğitiminin rolü, mühendislik kontrollerine kıyasla nedir?
Mühendislik kontrolleri — örneğin fiziksel koruyucular, ışık perdesi, iki el ile çalıştırılan kontrol sistemleri ve güvenlik derecelendirilmiş devreler — operatörün davranışına bağlı kalmadan çalışan yapıları nedeniyle bir vida takma makinesinde korumanın birincil katmanını oluşturur. Operatör eğitimi, bu kontrollerin doğru şekilde nasıl kullanılacağını, arızalı olduklarında nasıl tanınacağını ve üretim baskısı altında hiçbir zaman atlatılmaması gerektiğini personelin anlayabilmesini sağlayan kritik bir destekleyici katmandır. Bu iki katman birlikte çalışır; ancak mühendislik kontrolleri, yalnızca eğitimle asla değiştirilmemelidir.
İçindekiler Tablosu
- Mekanik Koruma ve Fiziksel Engel Sistemleri
- Elektronik Güvenlik Sistemleri ve Sensörler
- Pnömatik ve Hidrolik Güvenlik Kontrolleri
- Operatör Eğitimi, Ergonomi ve İş Yeri Entegrasyonu
-
SSS
- Yüksek hacimli üretimde kullanılan bir bağlantı elemanı yerleştirme makinesinde en kritik güvenlik özelliği nedir?
- Bir bağlantı elemanı yerleştirme makinesindeki güvenlik cihazları ne sıklıkla denetlenmelidir?
- Bir bağlantı elemanı yerleştirme makinesi, orijinal koruyucularının tamamı yerinde olmadan güvenli bir şekilde çalıştırılabilir mi?
- Bir bağlantı elemanı yerleştirme makinesinde operatör eğitiminin rolü, mühendislik kontrollerine kıyasla nedir?