 EN

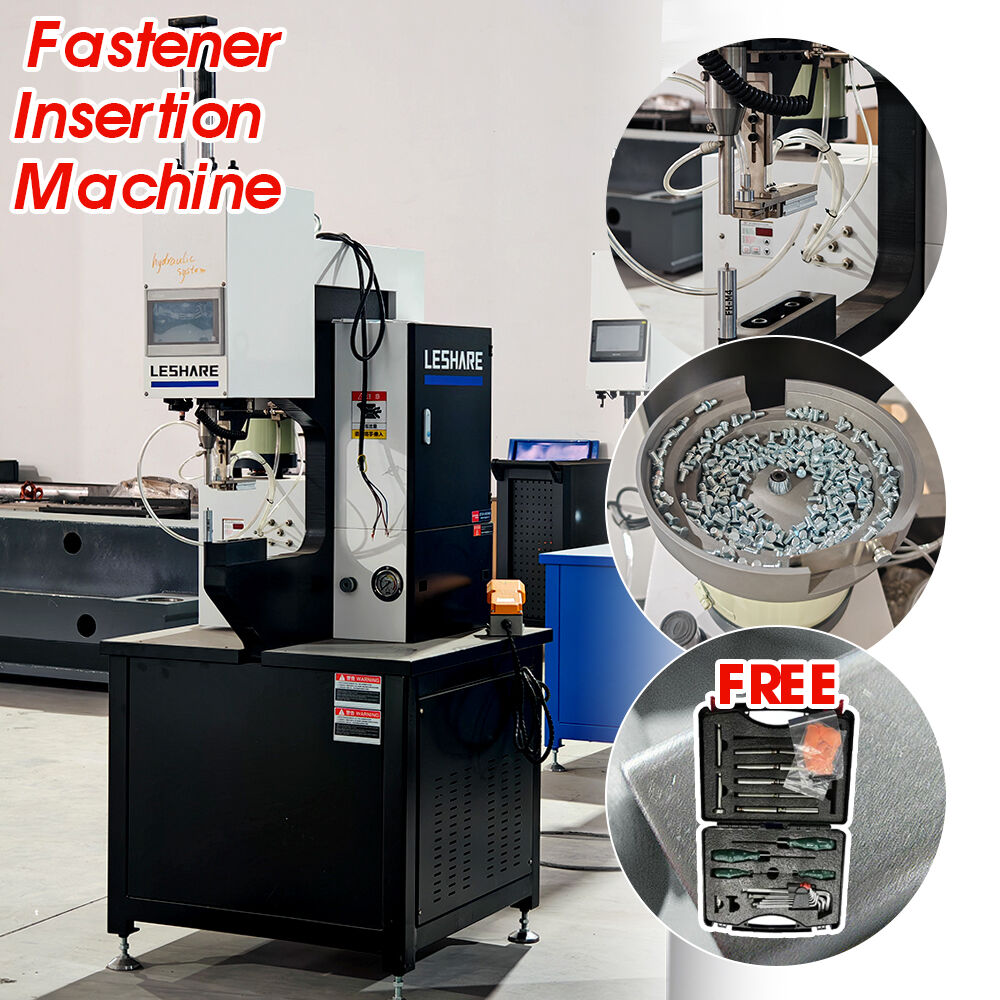
V sodobnih proizvodnih okoljih je stroj za vstavljanje kovinskih sponk ključna oprema, ki znatno pospeši proizvodno zmogljivost in zmanjša ročno delo. Vendar pa ista mehanska moč in hitrost, ki naredita to opremo tako učinkovito, na tovarniški tla prinašata tudi resne varnostne tveganje. Razumevanje tega, katere varnostne funkcije so najpomembnejše, ni le formalna zahteva za skladnost – temveč temeljna odgovornost vsakega voditelja proizvodnje, varnostnega strokovnjaka in lastnika tovarne, ki to tehnologijo uporablja.
A stroj za vstavljanje kovinskih sponk deluje pod veliko pnevmatsko ali hidravlično silo, pri čemer pogosto pritiska sestavne elemente, kot so matica, vijaki in distančniki, v ploščate kovinske, plastične plošče ali sestavljene sklope z visoko frekvenco ciklov. Ker operaterji delujejo v neposredni bližini glave stiskalnika in orodja, je brez ustrezno načrtovanih varnostnih ukrepov veliko tveganje poškodb rok, zapestij in prstov. V tem članku so obravnavane varnostne funkcije, ki imajo največjo težo pri ocenjevanju, nakupu ali reviziji stroja za vstavljanje sestavnih elementov za tovarniško uporabo.
Mehanska zaščita in fizični pregradni sistemi
Nepremične in nastavljive zaščitne naprave okoli stiskalnega območja
Stiskalno območje stroj za vstavljanje kovinskih sponk je mesto, kjer je koncentracija sile najvišja, kar ga naredi najnevarnejše območje med obratovanjem. Nepremične zaščite – trdne ohišja, ki so neposredno privita na okvir stroja – zagotavljajo stalno fizično pregrado, ki preprečuje nenamerni dostop do obdelovalnega območja med ciklom. Te zaščite je treba izdelati iz trpežnih materialov, kot so jeklo ali polikarbonat, in morajo ustrezati veljavnim varnostnim standardom za stroje, da zagotovijo odpornost proti naključnim udarcem brez deformacije.
Prilagodljive zaščite so prav tako pomembne, ker a stroj za vstavljanje kovinskih sponk pogosto obravnava različne velikosti delov in vrste vijakov med proizvodnimi cikli. Nastavljiv zaslon omogoča ponovno namestitev ovire brez popolnega odstranjevanja zaščite, tako da se varnostni prostor prilagodi obdelovanemu kosu brez izpostavljanja operaterja tveganju. To prilagodljivost je zelo koristna za tovarne z visoko mešanico in nizko količino na proizvodnih linijah, saj odpravi skušnjo, da bi stroj obratoval brez nameščenega zaslona le zato, ker določena konfiguracija zaslona ne ustreza trenutni nalogi.
Redni pregledi vseh nepremičnih in nastavljivih zaslonov so nepogojna vzdrževalna praksa. Zaslon, ki je upognjen, razpokan ali nepravilno znova nameščen, ponuja lažno varnost. V varnostnih revizijah tovarne mora biti poseben element kontrolnega seznama preverjanje celovitosti in pravilne pozicije vsakega zaslona na vsakem stroj za vstavljanje kovinskih sponk v obratu.
Zahteve za dvoročno krmiljenje pri aktivaciji stiskalnice
Eno najučinkovitejših in najbolj priznanih varnostnih nadzornih sistemov za katero koli stiskalno napravo je dvoročni nadzorni sistem. V stroj za vstavljanje kovinskih sponk napravi, opremljeni s to funkcijo, mora operater hkrati pritisniti in držati dve ločeni gumbi za aktivacijo ali gumba za dlan, preden se stiskalna glava spusti. Fizična ločenost obeh nadzornih elementov zagotavlja, da sta v trenutku aktivacije obe roki operaterja izven območja orodja, kar mehansko onemogoča, da bi bila katera koli roka pod stiskalno glavo ob začetku cikla.
Časovno okno med pritiskanjem gumbov je prav tako ključnega pomena. Ustrezno zasnovan dvoročni nadzorni sistem na stroj za vstavljanje kovinskih sponk zahteva, da se oba gumba aktivirata znotraj ozkega časovnega okna — običajno 0,5 sekunde ali manj —, da se prepreči, da bi obratovalka pritisnila en gumb, premaknila roko v nevarno cono in nato pritisnila drugi gumb. Vsak sistem, ki dopušča širše časovno razmikanje ali ki omogoča delovanje z eno roko v načinu zaobilažitve, naj se za namene varnosti v tovarni šteje za neskladnega.
Ko ocenjujete stroj za vstavljanje kovinskih sponk kupci naj potrdijo, da je sistem za nadzor z dvema rokama certificiran v skladu z ustreznim standardom, kot je ISO 13851, in da je nadzorna vezja varnostno ocenjena, namesto da bi se zanašala na preprosto relejno konfiguracijo, ki bi lahko odpovedala na nevaren način. Certificirani varnostno ocenjeni nadzorni sistemi so zasnovani tako, da zaznajo napake in se vrnejo v varno, neaktivno stanje namesto da bi nadaljevali cikliranje.
Elektronski varnostni sistemi in senzorji
Svetlobne zavese in naprave za zaznavanje prisotnosti
Svetlobne zavese so fotoelektrični varnostni napravi, ki projicirata nevidno infrardečo pregrado čez vhodno točko tlačnega območja na stroj za vstavljanje kovinskih sponk . Ko kateri koli predmet – vključno s prstom, roko ali orodjem – prekine svetlobno zaveso, medtem ko je stroj v pripravljenem stanju, sistem takoj ustavi tlačni cikel ali prepreči njegovo začetek. Svetlobne zavese zagotavljajo varnostno rešitev brez stika, kar je še posebej koristno, kadar operaterji pogosto potrebujejo dostop do delovnega območja, saj za vsako nalaganje dela ni potrebno fizično odpirati in zapirati varnostnega vrata.
Ločljivost svetlobne zavese določa najmanjši predmet, ki ga lahko zazna. Za stroj za vstavljanje kovinskih sponk uporablja se v okoljih, kjer bi prsti operaterjev lahko vstopili v nevarno cono; ločljivost zavese mora biti dovolj fina, da zazna vdor prsta – običajno ločljivost 14 mm ali boljša. Namestitev svetlobne zavese z nedovolj visoko ločljivostjo za določeno uporabo ustvari lažen občutek varnosti in je treba tega izogniti že pri specifikaciji stroja.
Zaznavni preprogi za prisotnost, nameščene pred strojem, predstavljajo dodatno plast zaščite. Te tlakom občutljive talne preproge zaznajo, ko operater stoji znotraj določenega varnostnega območja, in jih je mogoče povezati z stroj za vstavljanje kovinskih sponk krmilnim sistemom, da omejijo določene visokorizične operacije – na primer ročni ponastavitev po napaki – razen če je potrjeno, da operater stoji na varnem mestu stran od obdelovalnega območja.
Sistemi za izredno zaustavitev in varnostno ocenjeni krmilni tokovi
Vsak stroj za vstavljanje kovinskih sponk osebe, ki delujejo v tovarniškem okolju, morajo imeti nameščene jasno označene in enostavno dostopne gumbe za izredno zaustavitev. Ti gumbi za izredno zaustavitev (E-stop) morajo biti nameščeni na več mestih okoli stroja – vključno z operaterjevo postajo in vseh mestih za vzdrževalni dostop – tako da lahko katera koli oseba v bližini takoj ustavi obratovanje stroja, ne da bi morala segniti čez ali okoli stroja, da bi našla nadzorno napravo. Gumbe za izredno zaustavitev mora biti tipa z zaklepanjem, kar pomeni, da ostanejo aktivirani, dokler jih ne ponastavi pooblaščena oseba; s tem se prepreči samodejno ponovno zagon stroja po varnostni prekinitvi.
Tudi arhitektura nadzornega kroga za gumbe za izredno zaustavitev igra enako pomembno vlogo. Varnostno ocenjen modul releja ali programabilni varnostni krmilnik mora spremljati krog za izredno zaustavitev. stroj za vstavljanje kovinskih sponk v nadomestni konfiguraciji, tako da ena napaka v posameznem komponentu ne onemogoči tiho funkcije izrednega zaustavljanja. Varnostni tokokrogi kategorije 3 ali kategorije 4, kot jih določa standard ISO 13849, zagotavljajo ustrezen nivo redundance za stroje z to vrsto nevarnosti. Tovarne bi morale pri nakupu novega ... zahtevati dokumentacijo o ravni zmogljivosti varnostnega tokokroga. stroj za vstavljanje kovinskih sponk .
Pnevmatski in hidravlični varnostni nadzori
Odpustni tlak in zaščita pred prekomernim tlakom
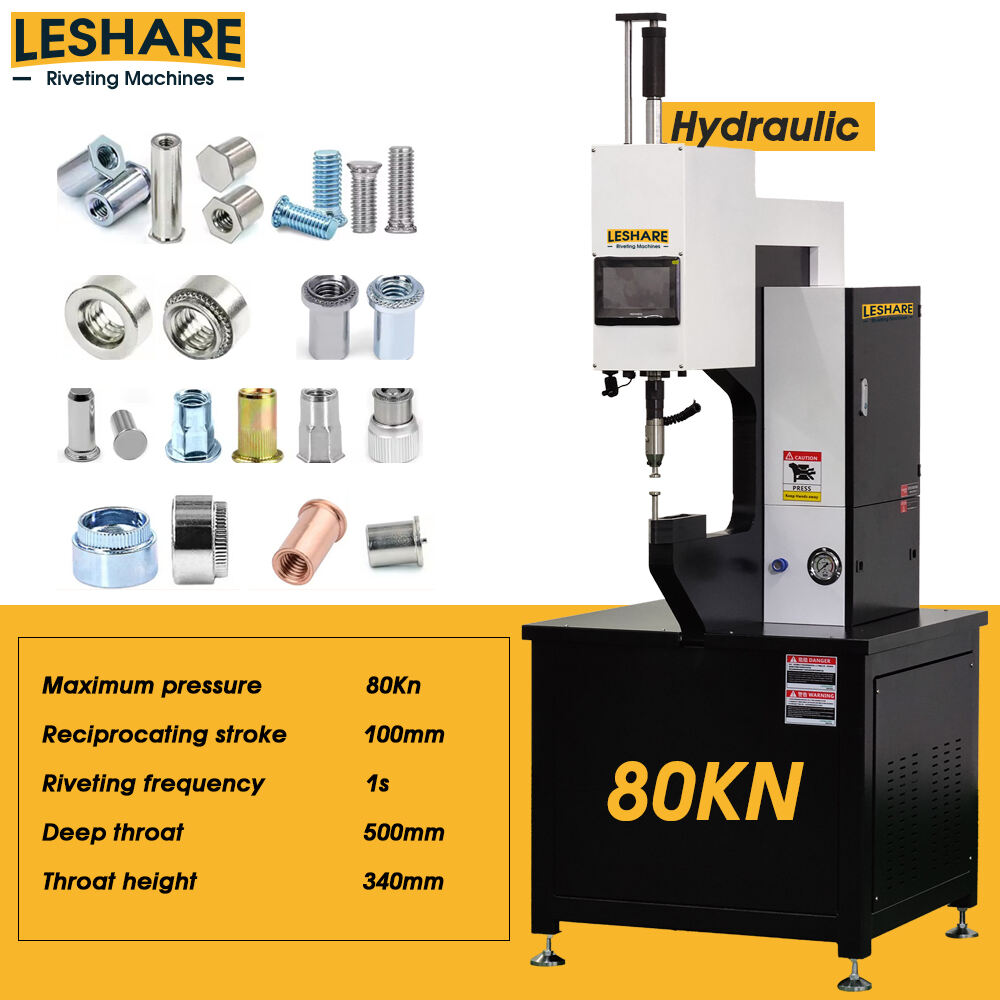
Pnevmatik stroj za vstavljanje kovinskih sponk silo za vstavljanje ustvari s stisnjeno zrakom, pri čemer tlaki, ki so vključeni – pogosto od več barov do zelo visokih vrednosti za težke aplikacije – predstavljajo pomembno nevarnost shranjene energije. Odpustni ventili morajo biti pravilno dimenzionirani in nastavljeni, da preprečijo preseganje nazivnega obratovalnega tlaka sistema pri kateri koli napaki, vključno z zamašitvijo izpušnega voda ali okvaro regulatorja tlaka. Te ventile je treba redno preverjati kot del preventivnega vzdrževalnega programa stroja.
Enako pomembna je tudi izpušna varnostna zapornica, ki je zasnovana tako, da izprazni pnevmatsko vezje, ko naprava ni pod napetostjo ali ko se aktivira avtomatska zaustavitev v sili. stroj za vstavljanje kovinskih sponk , mora aktivacija avtomatske zaustavitve v sili hkrati prekiniti pnevmatsko oskrbo in izprazniti morebitni ostankov tlaka iz vezja aktuatorjev, kar zagotavlja, da se stiskalna glava ne more spustiti zaradi shranjenega tlaka po izdani ukazu za zaustavitev. Naprave, ki ohranjajo tlak v sistemu tudi med dogodkom avtomatske zaustavitve v sili, predstavljajo neprijetno ostankovno tveganje med menjavo orodja ali odstranjevanjem zamašitve.
Določbe za zaklepanje in označevanje
Zmožnost zaklepanja in označevanja (LOTO) je temeljna varnostna zahteva za vsako stroj za vstavljanje kovinskih sponk ki zahteva vzdrževanje, zamenjavo orodja ali dejavnosti za odstranjevanje zamašitve. Stroj mora imeti namenske točke izolacije – jasno označene in enostavno dostopne – tako za električno kot za pnevmatsko oskrbo. Vsaka točka izolacije mora sprejeti zaklepnik za blokado (hasp), ki omogoča uporabo več ključavnic, kar omogoča vsakemu tehniku, ki dela na stroju, da pred vstopom v nevarno cono namesti svojo lastno ključavnico.
A stroj za vstavljanje kovinskih sponk ki nima ustrezno zasnovanih ukrepov za blokado in označevanje (LOTO), prisili osebje za vzdrževanje k izumljanju rešitev, kar povzroči napake in poveča tveganje poškodb. Tovarne morajo pred dovolitvijo katerekoli vzdrževalne dejavnosti pregledati vse stroje glede skladnosti z zahtevami LOTO, proizvajalec ali dobavitelj stroja pa mora kot del dokumentacije za vzpostavitev stroja zagotoviti podrobno navodilo za nadzor energije, posebej prilagojeno modelu stroja.
Usposabljanje operaterjev, ergonomija in integracija na delovnem mestu
Strukturirano potrjevanje usposobljenosti operaterjev in nadaljnje usposabljanje
Celo najbolje konstruirane varnostne funkcije na stroj za vstavljanje kovinskih sponk lahko premagamo ali zaobidemo z neusposobljenim ali neprevidnim operaterjem. Strukturirani izobraževalni programi, ki zajemajo prepoznavanje nevarnosti, pravilno obratovanje stroja, pregled varovalnih naprav in izredne postopke, so nujni za vsako osebo, ki stroj obratuje, nastavlja ali vzdržuje. Izobraževanje je treba dokumentirati, operaterje pa je treba redno ponovno ocenjevati – ne le ob prvotni kvalifikaciji – da se zagotovi ohranitev strokovnosti ob spremembi postopkov ali konfiguracij orodja.
Izobraževanje za stroj za vstavljanje kovinskih sponk bi moralo vključevati tudi ukrepe v primeru okvar: kako pravilno odstraniti zamašitev sponke brez vdora v območje orodja, kako prepoznati in prijaviti okvarjeno varnostno napravo ter kdaj poslati skrb inženirjem ali službi za vzdrževanje namesto da bi poskusili popraviti težavo na mestu. Kultura, v kateri se operaterji počutijo pooblaščene, da ustavijo proizvodnjo in prijave varnostne skrbi, je bolj vredna kot katera koli posamična strojna varnostna naprava.
Ergonomska konstrukcija za zmanjšanje tveganja, povezanega z utrujenostjo
Utomljenost operaterja je pomemben in pogosto podcenjen prispevek k delovnim poškodbam, povezanim z stroj za vstavljanje kovinskih sponk . Ko so operatorji neprijetno razpoloženi, utrujeni ali delajo v neugodnih položajih, se njihovi reakcijski časi upočasnijo, njihovo pozornost odluta in so bolj verjetni, da bodo pri varnostnih kontrolah izvajali poenostavitve. Ergonomsko oblikovana delovna mesta – z nastavljivo višino delovne površine, udobnimi razdaljami do upravljalnih elementov in ustrezno osvetlitvijo delovnega območja – neposredno podpirajo varnejše delovanje skozi celotno proizvodno izmeno.
Vibracije in hrup sta prav tako ergonomska vprašanja, povezana z stroj za vstavljanje kovinskih sponk dolgotrajno izpostavljanje vibracijam stroja, ki se prenašajo skozi površine delovnega mesta, ali visokociklusnemu udarnemu hrupu lahko prispeva k kumulativni fizični obremenitvi in poškodbam sluha. Izolacija stroja z antivibracijskimi podstavki, zagotavljanje zaščite sluha v delovni coni ter rotacija operaterjev med različnimi nalogami, kadar je to praktično mogoče, so vse ukrepi, ki zmanjšujejo dolgoročne ergonomske tveganje, hkrati pa ohranjajo učinkovitost proizvodnje.
Ko določajo nov stroj za vstavljanje kovinskih sponk , morajo ekipe za nabavo v tovarni oceniti ergonomsko obliko vmesnika za operaterja skupaj s tehničnimi specifikacijami stroja. Stroj, ki dosega visoke ciklusne hitrosti, vendar povzroča prevelik hrup, vibracije ali neprijetne položaje operaterja, bo s časom povzročil skrite stroške zaradi višjih stopnj poškodb in zmanjšane produktivnosti operaterjev.
Pogosto zastavljena vprašanja
Katera je najpomembnejša varnostna funkcija na napravi za vstavljanje zaklepnih elementov, ki se uporablja v proizvodnji visokih količin?
Pri proizvodnji v velikih količinah se sistem za upravljanje z obema rokama v kombinaciji z ustrezno dimenzioniranim varnostnim krogom na splošno šteje za najpomembnejšo funkcijo, saj zagotavlja neposredno mehansko in električno pregrado proti poškodbam rok med vsakim posameznim ciklom stiskanja. Svetlobne zavese dodajo pomembno dodatno plast varnosti, vendar sistem za upravljanje z obema rokama neposredno napravi primarno nevarnost na točki delovanja.
Kako pogosto je treba pregledati varnostne naprave na stroju za vstavljanje zaklepnih elementov?
Varnostne naprave na stroju za vstavljanje zaklepnih elementov je treba funkcionalno preizkusiti na začetku vsake proizvodne izmene za dinamične komponente, kot so svetlobne zavese in avtomatski izklopi v sili. Popolne dokumentirane pregledave vseh mehanskih zaščit, pnevmatskih varnostnih ventilov in celovitosti krmilnih vezij je treba opraviti vsaj enkrat mesečno, obsežen varnostni nadzor pa vsako leto ali kadar koli pride do pomembne spremembe stroja ali njegove orodne nastavitve.
Ali je mogoče varno upravljati napravo za vstavljanje zatičev brez vseh izvirnih varovalk na mestu?
Upravljanje naprave za vstavljanje zatičev brez vseh izvirnih varovalk na mestu predstavlja resno kršitev varnostnih predpisov v večini pristojnosti in znatno poveča tveganje hudih poškodb operaterja. Če je varovalko treba začasno odstraniti zaradi vzdrževanja ali nastavitve orodja, mora biti naprava popolnoma izklopljena in zaklenjena v skladu s formalnim postopkom zaklepanja/označevanja, preden kdo vstopi v nevarno cono. Proizvodnja se nikoli ne sme nadaljevati, če manjkajo varovalke ali so onesposobljene.
Kakšno vlogo igra usposabljanje operaterjev v primerjavi z inženirskimi ukrepi pri napravi za vstavljanje zatičev?
Inženirski ukrepi — kot so fizične zaščitne naprave, svetlobne zavese, dvoročni krmilniki in varnostno ocenjeni tokokrogi — so primarni nivo zaščite na stroju za vstavljanje zaklepk, saj njihovo delovanje ne temelji na ravnanju operaterja. Usposabljanje operaterjev je ključni dodatni nivo zaščite, ki zagotavlja, da osebje razume, kako te ukrepe pravilno uporabljati, prepozna njihovo okvaro in jih nikoli ne izključi zaradi pritiska proizvodnje. Oba nivoja delujeta skupaj, vendar inženirskih ukrepov nikoli ne sme nadomestiti le usposabljanje.
Vsebina
- Mehanska zaščita in fizični pregradni sistemi
- Elektronski varnostni sistemi in senzorji
- Pnevmatski in hidravlični varnostni nadzori
- Usposabljanje operaterjev, ergonomija in integracija na delovnem mestu
-
Pogosto zastavljena vprašanja
- Katera je najpomembnejša varnostna funkcija na napravi za vstavljanje zaklepnih elementov, ki se uporablja v proizvodnji visokih količin?
- Kako pogosto je treba pregledati varnostne naprave na stroju za vstavljanje zaklepnih elementov?
- Ali je mogoče varno upravljati napravo za vstavljanje zatičev brez vseh izvirnih varovalk na mestu?
- Kakšno vlogo igra usposabljanje operaterjev v primerjavi z inženirskimi ukrepi pri napravi za vstavljanje zatičev?